Jak se vyrábí polyuretanová pěna? Proces a vybavení krok za krokem
Zprávy průmyslu-
Zařízněte do stěny chladničky s mrazničkou a najdete to: tuhá, světle žlutá pěna izolující celou skříň za vložkou o tloušťce několika milimetrů. Ať už polyuretanová pěna skončí v lednici, autosedačce nebo střešním panelu, vyrábí se stejným základním postupem.
Krátká odpověď: výrobci odměřují dvě kapalné složky – polyolovou směs a izokyanát – v přesně kontrolovaném poměru, mísí je pod vysokým tlakem na zlomek sekundy, vstřikují směs do formy nebo na pohyblivý povrch a nechají ji samozahřívací chemickou reakcí během několika minut expandovat na buněčný polymer. Regulace teploty, přesnost poměru, energie míchání a manipulace s formami – to vše slouží k tomu, aby byla reakce opakovatelná, výstřel za výstřelem.
Tento průvodce vás provede chemií, standardními procesními kroky a rozhodnutími o zařízení, která za nimi stojí – napsaná ze strany zařízení v průmyslu Strojní zařízení Ningbo Xinliang , výrobce vysokotlakých polyuretanových pěnicích strojů a kompletních pěnicích linek, takže pozornost zůstává na dění v továrně.
Chemie: Dvě kapaliny, které si budují svou vlastní strukturu
Polyuretan vzniká, když polyol – alkohol s více reaktivními hydroxylovými skupinami – reaguje s isokyanátem: MDI pro tuhé a tvarované pěny, TDI pro tlumení desek. Reakce uvolňuje teplo, zatímco vytváří polymerní síť a zároveň se uvnitř směsi vytváří plyn. Toto párování budování struktury a vytváření plynu je to, co mění dvě kapaliny na pevnou pěnu.
Odkud plyn pochází
Dva zdroje. Voda ve formulaci reaguje s isokyanátem a uvolňuje CO2, který nafukuje buňky. Fyzikální nadouvadla, jako je cyklopentan, vůbec nereagují — vypařují se v žáru reakce a místo toho se rozpínají.
Vedlejší obsazení
Odkazy na průmyslové materiály uvádějí standardní vstupy do formulací, jako jsou polyoly, diisokyanáty, nadouvadla, katalyzátory a povrchově aktivní látky. Katalyzátory nastavují, jak rychle polymer geluje vzhledem k tomu, jak rychle se vyrábí plyn; silikonové povrchově aktivní látky chrání tenké buněčné stěny před prasknutím, zatímco pěna stoupá; zpomalovače hoření a plniva upravují bezpečnost a náklady.
Základní vstupy výroby polyuretanové pěny a to, co každý z nich řídí.
Vstup
Funkce
Co se stane, když driftuje
Polyolová směs
Hlavní pryskyřice; nese aditiva a definuje základní vlastnosti
Špatný poměr vytváří měkkou, slabou nebo křehkou pěnu
Isokyanát (MDI/TDI)
Reaguje s polyolem a vytváří polymerní síť
Posun poměru způsobuje smrštění, dutiny, drobivé buňky
Nadouvadlo (voda/CO2, cyklopentan)
Vytváří plyn, který tvoří buňky
Příliš mnoho zbortí pěnu; příliš málo zanechává hustotu
Katalyzátory
Vyvažte gelující a plynotvorné reakce
Špatná rovnováha způsobuje rozštěpení buněk nebo hustou pokožku
Silikonová povrchově aktivní látka
Stabilizuje buněčné stěny během vzestupu
Hrubé buňky, krátery nebo kolaps
Celý proces balancuje na jednom srovnání: pokud tvorba plynu probíhá před tvorbou polymeru, stoupající pěna se zhroutí; pokud polymer geluje příliš brzy, pěna zhustne a odtáhne se od formy. Formulátoři tomu říkají vyvažování gelových a foukacích reakcí – a proto je přesnost dávkování specifikována ve zlomcích procenta.
Jak se vyrábí polyuretanová pěna, krok za krokem
Ať už je produktem lisovaná autosedačka nebo izolace prostoru chladničky, sekvence prochází stejnými šesti fázemi:
Příprava surovin. Polyol a isokyanát jsou skladovány v denních nádržích a kondicionovány do definovaného teplotního okna, běžně kolem 20-45 °C v závislosti na systému, protože viskozita a reakční rychlost těsně sledují teplotu.
Vysokotlaké měření. Dávkovací čerpadla dodávají každou složku v pevném poměru; dobře udržované vysokotlaké jednotky obvykle udržují tento poměr v rozmezí asi jednoho procenta.
Nárazové míchání. Tyto dva proudy jsou vtlačeny do malé směšovací hlavy při tlacích běžně kolem 100-200 bar, kde se srazí a během milisekund se smísí do homogenní směsi.
Injekce nebo lití. Směs je vstřelena do uzavřené formy, nalita do otevřené dutiny nebo položena na dopravník, vedený robotem nebo manipulátorem všude tam, kde musí být poloha nalévání přesná.
Expanze a vytvrzování. Pěna krémuje, kyne, geluje a vytvrzuje – fáze krému trvají vteřiny, úplné kynutí obvykle trvá jednu až dvě minuty a vyjmutí z formy následuje během několika minut.
Deformování, ořezávání a testování. Díly se uvolní, oříznou a zkontrolují na hustotu, buněčnou strukturu, rozměrovou stálost a u typů izolace tepelnou vodivost.
Ilustrativní profil nárůstu objemu tuhého pěnového systému; přesné načasování se liší podle složení a geometrie součásti.
Ve výrobě dominují dvě rodiny strojů. Nízkotlaké stroje mísí komponenty v komoře, která musí být po každém výstřiku propláchnuta rozpouštědlem, což zvyšuje náklady na manipulaci s rozpouštědlem, náklady na čištění a čištění odpadu. Vysokotlaké stroje místo toho mísí nárazem: dva proudy se střetávají při zhruba 100-200 barech a míchací hlava se mezi jednotlivými výstřely mechanicky čistí. Výplata je jemnější, jednotnější články, žádná spotřeba rozpouštědla a méně vyhozeného materiálu – důvod, proč se vysokotlaké zařízení stalo výchozím nastavením pro výrobu spotřebičů, automobilů a panelů.
Typické rozsahy pracovních tlaků pro dvě rodiny strojů, jak je uvedeno v literatuře o pěnovacích zařízeních; potvrdit přesná čísla s datovými listy dodavatele.
Uvnitř vysokotlakého zpěňovacího stroje
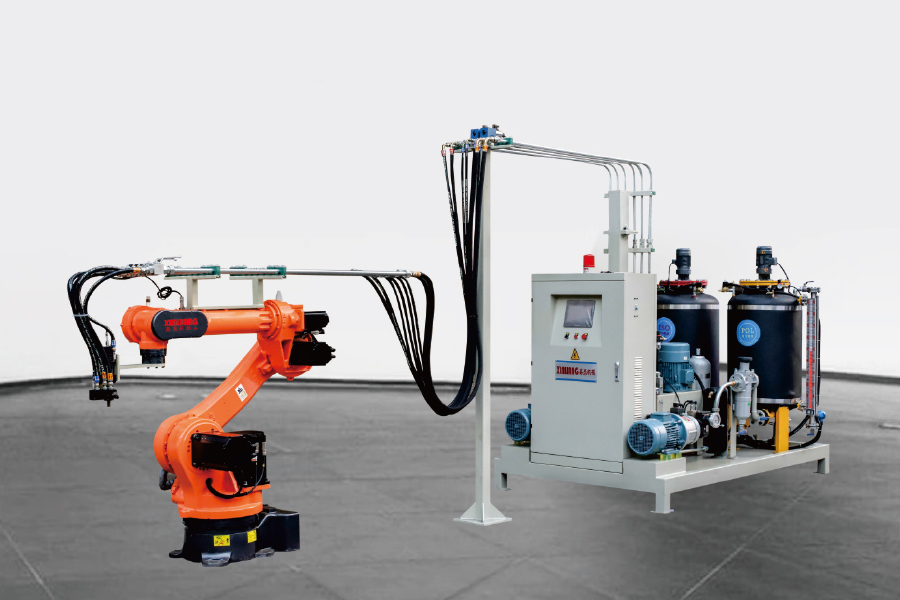
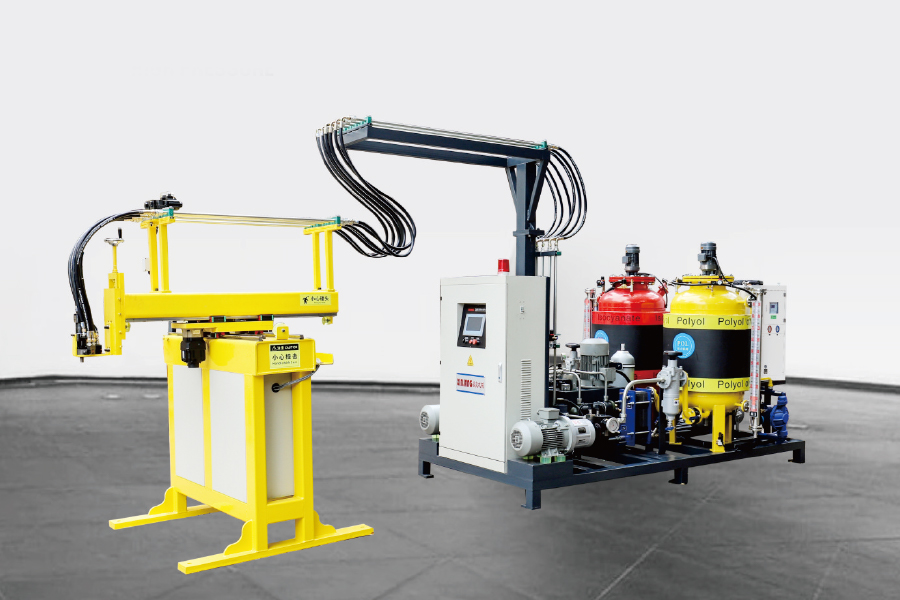
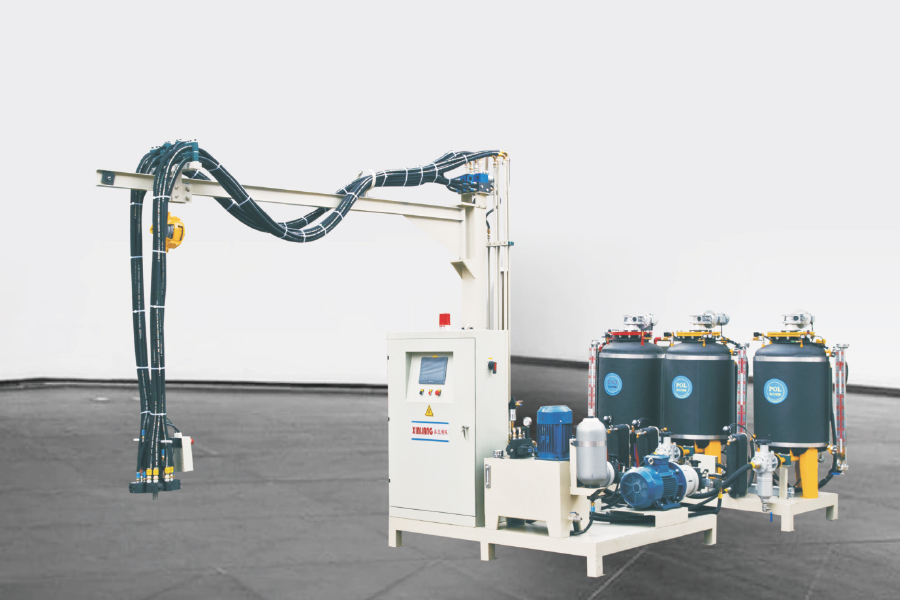
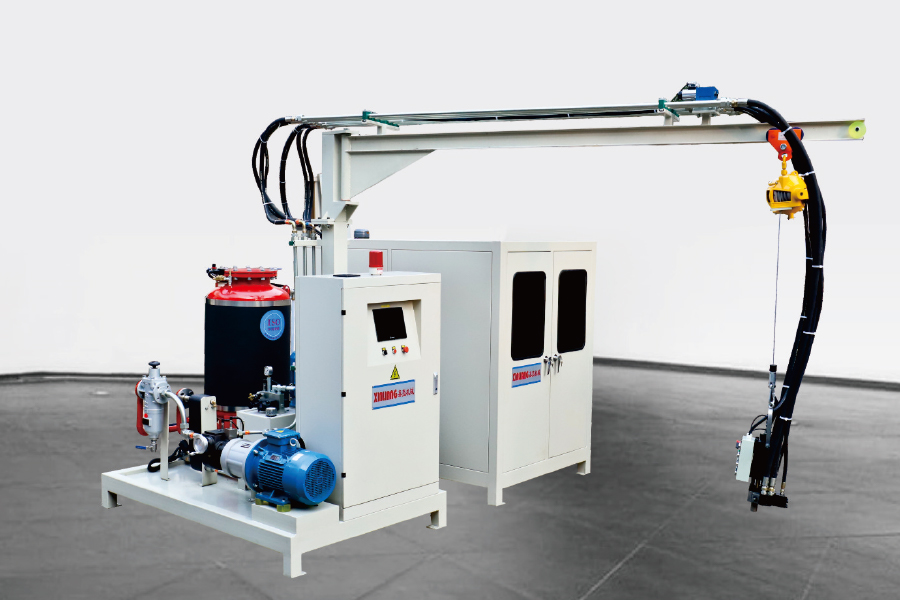
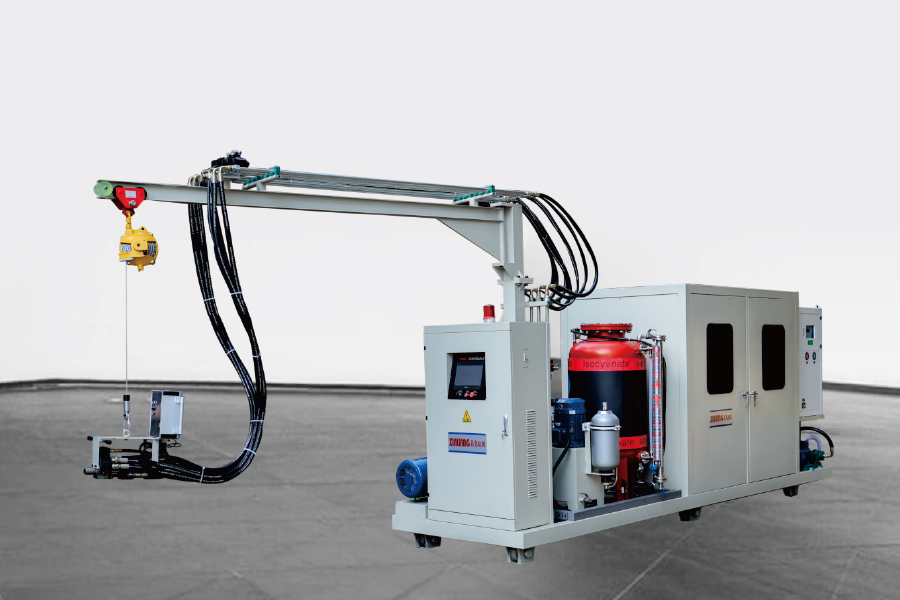
Hardware je přímočařejší, než vypadá: dvousložkové nádrže, jednotky dávkovacího čerpadla, které nastavují poměr, izolované vysokotlaké hadice a samočisticí míchací hlava umístěná nad formou. Synchronizujte poměr, teplotu, tlak a načasování výstřelu a každý výstřel opustí hlavu se stejnou reaktivitou jako předchozí.
Zjednodušená konstrukce dvousložkového vysokotlakého pěnostroje: nádrže na komponenty, dávkovací čerpadla, vysokotlaké hadice, samočisticí míchací hlava a forma.
Přehled zpracování polyuretanové pěny na Wikipedii identifikuje dvě široké výrobní cesty: lisování a deskový materiál. Linky slabstock vylévají nepřetržitý proud na pohybující se dopravník, kde dlouhý bochánek pěny stoupá, vytvrzuje a později je rozřezán na bloky – klasická cesta pro matrace a druhy nábytku. Lisování místo toho dávkuje dávku do samostatné formy pro každý díl.
Pevná izolační pěna se téměř vždy lisuje: výrobci spotřebičů vstřikují pěnu do dutin chladničky, výrobci panelů provozují kontinuální laminovací linky a pláště ohřívačů vody se plní do uzavřených forem. Protože její buňky zůstávají uzavřené a zachycují nadouvadlo, tuhá pěna působí jako struktura i izolace zároveň, přičemž hlavní vlastností je tepelná vodivost.
Izolace chladničky, mrazničky a ohřívače vody
Sendvičové panely pro střechy, stěny a chladírny
Autosedačky a obložení interiéru automobilů
Matrace, nábytek a podrážky bot
Sportovní potřeby, hračky a řemesla
Každá produktová řada posouvá proces jiným směrem – odolnost pro usazení, hustotu a izolační hodnotu pro spotřebiče – takže závody na výrobu pěny používají samostatné složení a nástroje pro každou z nich.
Cyklopentanový posun: pěnění bez fluoru
Po celá desetiletí se izolační pěna spoléhala na fluorovaná nadouvadla. Mezinárodní postupné vyřazování podle Montrealského protokolu posunulo průmysl nejprve směrem k HCFC a poté k uhlovodíkům a cyklopentan je nyní celosvětově standardním nadouvadlem pro izolace chladniček, mrazniček a panelů. Nabízí téměř nulový potenciál poškozování ozónové vrstvy a nízký potenciál globálního oteplování; kompromisem je hořlavost, na kterou musí být výrobní zařízení navrženo.
Hořlavost je řešena na úrovni zařízení: motory a senzory v nevýbušném provedení, detekce úniku plynu a vyhrazený předsměšovací hardware jsou standardní požadavky na cyklopentanové linky, nikoli volitelné doplňky.
Existují dva způsoby krmení. Přímé vstřikování dávkuje cyklopentan do proudu polyolu v samotném stroji, zatímco vyhrazený systém předsměsi cyklopentanu připravuje stabilní směs polyolu a nadouvadla v utěsněné, monitorované stanici. Průmyslová srovnání obecně připisují předmísení lepší homogenitu suroviny a bezpečnější, lépe kontrolovatelné dávkování – skutečná výhoda, když jsou specifikace izolace těsné.
Chemie se nikdy nemění s měřítkem; co se mění, je pohyb plísní. Samostatný stroj vyhovuje výzkumným pracím, malým sériím a často se měnícím dílům. Linka s otočným stolem otáčí nosiče forem přes odlévací, vytvrzovací a odformovací stanice a přizpůsobuje velkoobjemový výstup do kompaktního půdorysu, zatímco prstencové linky a linky typu H přepravují více nosičů kolem souvislých smyček pro maximální výkon. Poznámky k případům od dodavatelů pěnových zařízení připisují snížení odpadu až o 30 % automatickému polohování nalévání pomocí samotných robotů nebo manipulátorů.
Kvalitativní srovnání na stupnici 1-10 (ilustrativní): jednotlivé stroje vedou z hlediska flexibility a vstupních nákladů; točna a prstencové linky vedou na výstupu, automatizaci a konzistenci záběru.
Přizpůsobte rozvržení dílu: buňky otočného talíře dominují práci se sedadly a spotřebiči, kde jedna kompaktní buňka obslouží desítky forem denně, a prstencové uspořádání vyhovuje nepřetržitým velkoobjemovým programům.
Hotová pěna je přijata prostřednictvím krátkého seznamu testů, z nichž většina vede přímo zpět k řízení procesu:
Hustota a gradient hustoty napříč součástí
Pevnost v tlaku a deformační sada
Rozměrová stabilita po vystavení teplu a vlhkosti
Tepelná vodivost (k-faktor) pro stupně izolace
Přilnavost k vložkám a obkladům, kde se pěna spojuje s pokožkou
Pro kupující je praktické využití jednoduché: smršťování, dutiny a drobivé buňky se téměř vždy vyznačují posunem poměru, teplotními odchylkami nebo opotřebovanými míchacími hlavami. Při porovnávání dodavatelů se zeptejte konkrétně na přesnost dávkování, kontrolu teploty součástí a postupy čištění a kalibrace – odpovědi předpovídají míru zmetkovitosti lépe než jakákoli brožura.
Často kladené otázky
Q1: Z čeho je vyrobena polyuretanová pěna?
Polyolová směs a isokyanát (obvykle MDI nebo TDI), plus nadouvadlo, katalyzátory a silikonová povrchově aktivní látka. Smíchání dvou hlavních kapalin spustí reakci, která uzamkne bubliny v polymeru.
Q2: Jaký je rozdíl mezi flexibilní a tuhou polyuretanovou pěnou?
Pružná pěna má otevřené buňky a po stlačení pruží zpět, proto se používá na matrace, nábytek a autosedačky. Tuhá pěna s uzavřenými buňkami a ceněná pro izolaci v chladničkách a panelech.
Q3: Co dělá polyuretanový vysokotlaký pěnový stroj?
Odměřuje obě složky v pevném poměru, mísí je vysokotlakým nárazem v samočisticí hlavě a vstřikuje směs do formy během několika sekund, obvykle pracuje kolem 100-200 barů.
Q4: Jak dlouho trvá vytvrzení polyuretanové pěny?
Čas na smetanu is usually measured in seconds, full rise takes one to two minutes, and demolding follows within a few minutes depending on the formulation and part thickness.
Q5: Proč se cyklopentan používá jako nadouvadlo?
Nabízí téměř nulový potenciál poškozování ozónové vrstvy a nízký potenciál globálního oteplování, díky čemuž se stala standardní volbou pro izolaci spotřebičů a panelů poté, co byly vyřazeny fluorované látky.
Q6: Je polyuretanová pěna bezpečná?
Plně vytvrzená pěna je stabilní a používá se v každodenních produktech po celém světě. Opatření pro manipulaci se vztahují na kapalné surové chemikálie, které vyžadují ventilaci, ochranné prostředky a vyškolenou obsluhu.
Q7: Jaké produkty jsou vyrobeny z polyuretanové pěny?
Izolace chladniček a mrazniček, ohřívače vody, sendvičové panely, autosedačky a interiérové díly, matrace, nábytek, podrážky bot, sportovní potřeby a hračky.
Q8: Kolik stojí stroj na výrobu polyuretanové pěny?
Závisí to na počtu součástí, tlakové třídě, úrovni automatizace a na tom, zda je vyžadována kompletní výrobní linka – spolehlivou cestou je nabídka od výrobce zařízení založená na konfiguraci.