Domov / Zprávy / Zprávy průmyslu / Jak nastavit vlastní výrobu polyuretanové pěny: Vybavení, postup a cenové tipy
Jak nastavit vlastní výrobu polyuretanové pěny: Vybavení, postup a cenové tipy
Zprávy průmyslu-
Představte si zákazníka, který požaduje pěnovou komponentu, která musí udržet stálou hustotu 80 kg/m³ přes 20 mm stěnu, vytvořit uzavřený povrch a vejít se do 90sekundového cyklu. Chemie to dokáže. Skutečnou otázkou je, zda vaše zařízení, dodávka materiálu a uspořádání linky udrží stejný poměr a hmotnost střely v každém cyklu. Zakázková výroba PU pěny by měla být považována za systémový problém: vstřikovací stroj, premixový přístup, manipulace s formami a kontroly kvality musí být navrženy společně, spíše než sestavovány kus po kuse.
Začněte produktem: hustota, tvar a objem
Před výběrem stroje definujte fyzický cíl součásti. To znamená vybrat si mezi flexibilní, polotuhou a tuhou pěnou a rozhodnout se, zda je lepší cestou lisování nebo řezání. Tyto volby určují skupinu materiálů, nadouvadlo a výrobní linku potřebnou pro spolehlivý výstup.
Lisovaná vs. vyrobená pěna
Vyrobená pěna začíná z velkých bloků a je řezána do tvaru. Je užitečný pro malé objemy, jednoduché geometrie a rychlé prototypy. Lisovaná pěna využívá dutinu, která odpovídá konečnému dílu, což poskytuje lepší rozměrovou kontrolu a nižší pracnost při opakované výrobě. Pro většinu zakázkové výroby PU pěny se středními až vysokými objemy je tvarovaná pěna konzistentnější cestou.
Flexibilní, polotuhé nebo tuhé
Mechanický požadavek obvykle rozhoduje o skupině pěn. Pružná pěna absorbuje energii a vrací se do tvaru, díky čemuž je běžná při sezení a balení. Polotuhá pěna odolává stlačení a objevuje se v područkách a ochranných vložkách. Tuhá pěna poskytuje izolaci a strukturální pevnost. Každá rodina má jiný rozsah cílové hustoty a okno zpracování, takže je moudré tuto specifikaci opravit před diskusí o zařízení.
Vysokotlaké vstřikování: kde se přesnost receptury snoubí s rychlostí výroby
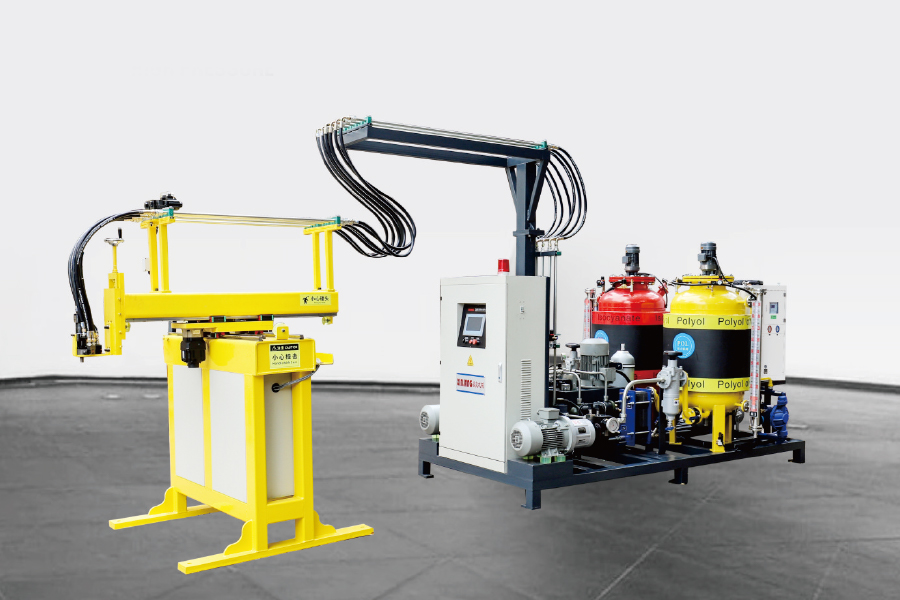
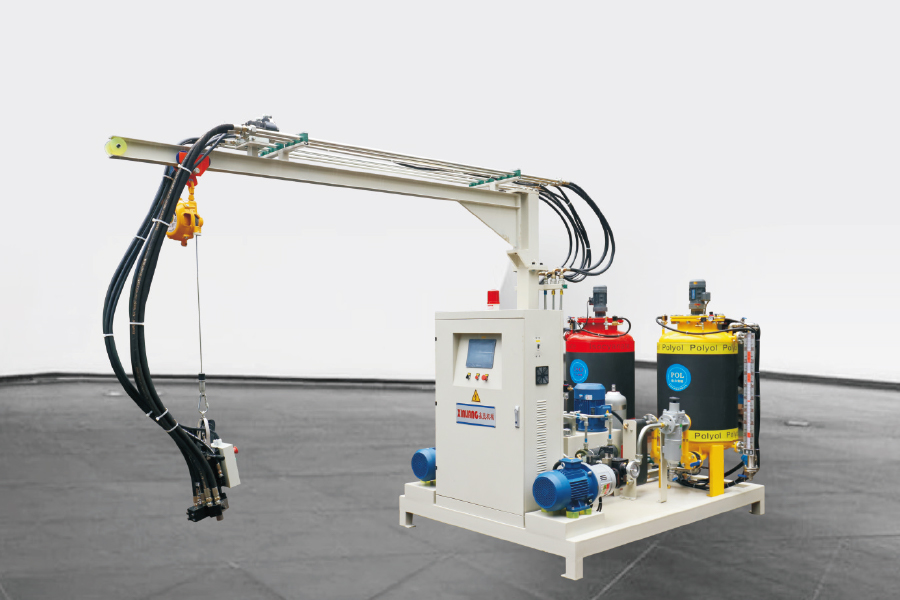
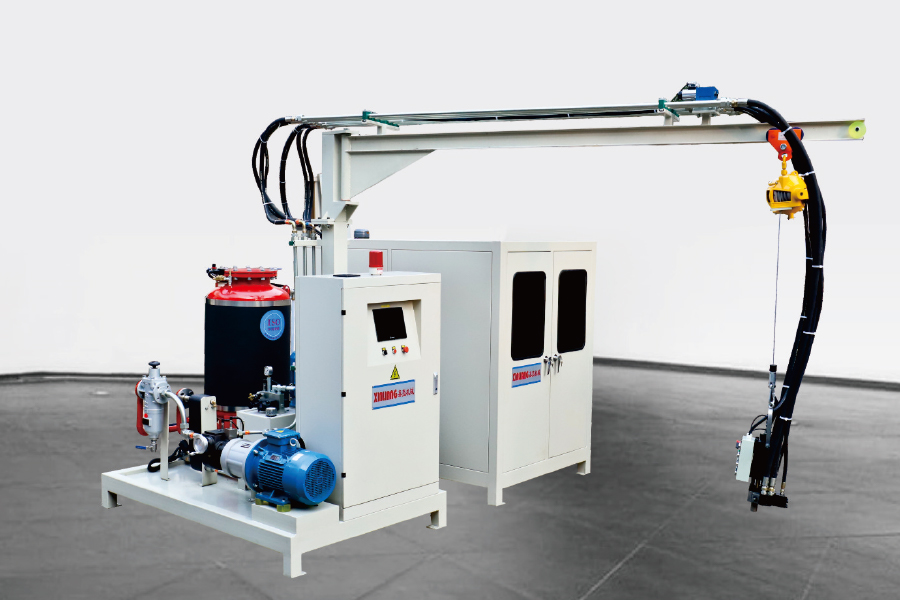
Pro opakovatelnou zakázkovou výrobu PU pěny je centrálním prvkem vysokotlaký vstřikovací stroj. Naráží na polyol a isokyanát v malé směšovací komoře a vytváří jemnou disperzi, která rychle reaguje. Hmotnost výstřelu je řízena dávkovacími čerpadly, takže poměr složek zůstává od výstřelu k výstřelu v úzké toleranci.
Dvousložkové nebo třísložkové měření
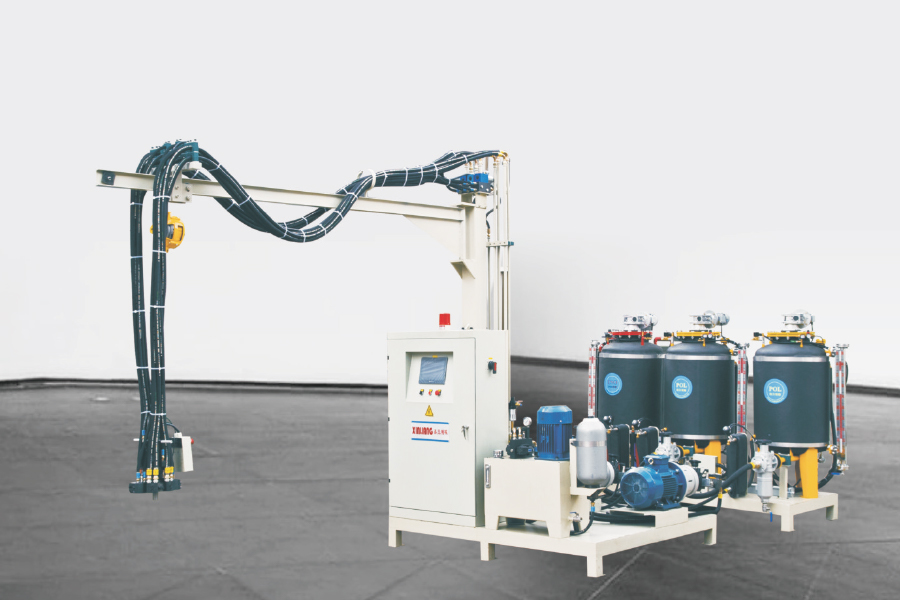
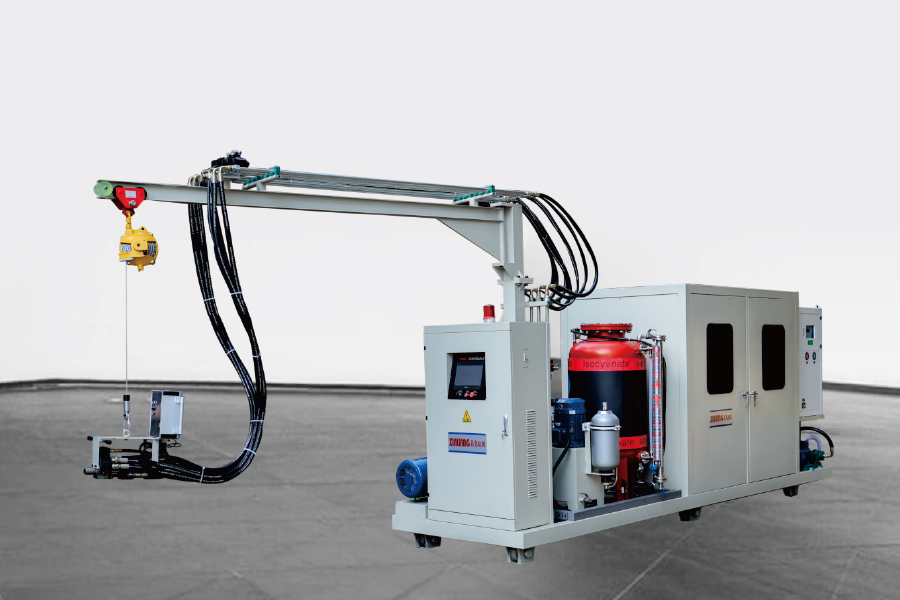
Dvousložkové stroje si poradí s polyolem a isokyanátem, což stačí pro mnoho jednoduchých formulací. Když receptura obsahuje třetí proud, jako je zpomalovač hoření, barevná pasta nebo druhá pryskyřice, třísložková jednotka se vyhne ručnímu předmísení a sníží variace. A třísložkový vysokotlaký vstřikovací stroj na pěnění je praktickou volbou, když potřebujete stabilní multistreamové přidání.
Vysokotlaké stroje používají samočisticí míchací hlavy, které zabraňují ovlivnění vytvrzeného materiálu dalším výstřelem. Velikost míchací hlavy, dosah střely a limity viskozity složek by však měly být porovnány se skutečným složením. Abyste pochopili, jak do sebe jednotlivé moduly zapadají, pomůže vám zkontrolovat hlavní součásti linky na výrobu polyuretanové pěny před projednáním vlastních úprav.
Mnoho vlastních produktů z PU pěny pro izolaci, chlazení a stavební panely používá jako nadouvadlo cyklopentan. Má nulový potenciál poškozování ozónové vrstvy a nízký potenciál globálního oteplování ve srovnání se staršími systémy HFC nebo HCFC. Vzhledem k tomu, že cyklopentan je hořlavý, musí být výrobní prostředí a premixové zařízení od počátku navrženo tak, aby bylo bezpečné.
Proč má systém Premix smysl
Přímé vstřikování cyklopentanu je možné, ale systém předsměsi vmíchá nadouvadlo do polyolu pod řízeným tlakem a teplotou před tím, než se dostane do směšovací hlavy. To zlepšuje homogenitu a zabraňuje chybám při dávkování. Zjednodušuje také uspořádání vstřikovacího stroje, protože linka pak zpracovává pouze dva nebo tři stabilní proudy komponent. A správně dimenzovaný systém předsměsi cyklopentanu umožňuje zachovat konzistenci složení při zachování bezpečnější provozní obálky.
Ne každé těsnění, hadice nebo dávkovací čerpadlo je kompatibilní s cyklopentanem. V uživatelském nastavení určete, že všechny smáčené části jsou dimenzovány pro nadouvadlo a že nádrž a oblast premixu zahrnují detekci plynu a ventilaci. Pokud stále hodnotíte možnosti stroje, můžete porovnat klíčové body výběru v této příručce s výběr správného stroje na vstřikování cyklopentanové polyuretanové pěny .
Gramofon, Typ H nebo Prstencový: Přizpůsobení rozvržení objemu a velikosti formy
Jakmile jsou stroj a materiál definovány, dalším hlavním rozhodnutím je, jak se formy pohybují vstřikovací stanicí. Rozvržení linky určuje dobu cyklu, požadavky na pracovní sílu a efektivitu podlahové plochy.
Možnosti rozložení kláves
Prstencový nebo prstencový dopravník zvládá velmi vysoký výkon s mnoha nosiči forem. Linka typu H poskytuje rovnou, oboustrannou pracovní plochu, která poskytuje flexibilitu pro velké nebo nepravidelné díly. Otočná linka organizuje formy na rotační platformě, což umožňuje, aby jedna vstřikovací hlava obsluhovala několik stanic s malým půdorysem. Mnoho výrobců se středním až vysokým výkonem volí a výrobní linka stroje na vstřikování pěny gramofonu protože vyvažuje dobu cyklu, automatizaci a efektivitu podlahové plochy.
Izometrický diagram níže ukazuje typické uspořádání točny. Formy jsou indexovány kolem otočného stolu, zatímco vstřikovací hlava zůstává na plnicí stanici; Operátoři nebo roboti mohou provádět dokončovací práce a demontáž na opačné straně.
Porovnání charakteristik čáry
Radarová tabulka níže porovnává rozložení točny, typu H a prstence podle pěti praktických kritérií. Hodnocení je ilustrativní a mělo by být znovu ohodnoceno pro vaše konkrétní velikosti forem a výrobní cíle.
Kontrola kvality a odpadu v zakázkové výrobě PU pěny
Problémy s kvalitou se obvykle projevují jako kolísání hustoty, povrchové dutiny nebo špatná buněčná struktura. Nejdůležitější jsou tři kontroly: teplota materiálu, přesnost poměru a hmotnost střely. Odchylka pouhých několika gramů v jednokilogramovém výstřelu může posunout hustotu o několik kilogramů na metr krychlový, takže systém měření a jeho kalibrace si zaslouží stálou pozornost.
Rozsahy hustoty, které ovlivňují návrh procesu
Přibližné cíle hustoty pro hlavní skupiny pěn jsou uvedeny níže. Považujte je spíše za obecné vodítko než konečné specifikace, protože skutečný rozsah závisí na systému surovin a geometrii součásti.
Snížení odpadu a křivka nákladů
Každý vadný výstřel stojí materiál, čas čištění a výrobní kapacitu. Stabilizace odměřovacího systému snižuje plýtvání a automatizované linky zlepšují reprodukovatelnost. Níže uvedený graf ukazuje, jak jednotkové náklady obvykle klesají s rostoucím objemem, zvláště když automatická linka točny nahrazuje nastavení jednoho stroje.
Pro praktické kroky ke snížení zmetkovitosti si přečtěte, jak na to snížit odpad materiálu o 30 % při zpracování PU pěny . Největší přínosy obvykle pocházejí ze stabilního dávkování a lepší disciplíny operátora, nikoli ze změny složení.
Co zkontrolovat, než si objednáte vlastní nastavení výroby PU pěny
Vlastní nastavení je více než vstřikovací stroj. Zahrnuje předsměšovací stanici, uspořádání linky, řídicí systém a bezpečnostní zařízení. Před objednáním definujte výrobní výstup, velikosti forem, materiálový systém a místní bezpečnostní požadavky. Níže uvedené srovnání je jednoduchým výchozím bodem, nenahrazuje procesní zkoušku.
Ilustrativní srovnání možností procesu; skutečné hodnoty závisí na konstrukci a složení formy.
Výrobní přístup
Typický výstup
Důslednost
automatizace Level
Jednotný vysokotlaký stroj s ručním přenášením formy
Nízká až střední
Dobré na jeden výstřel, závislé na operátorovi
Nízká až střední
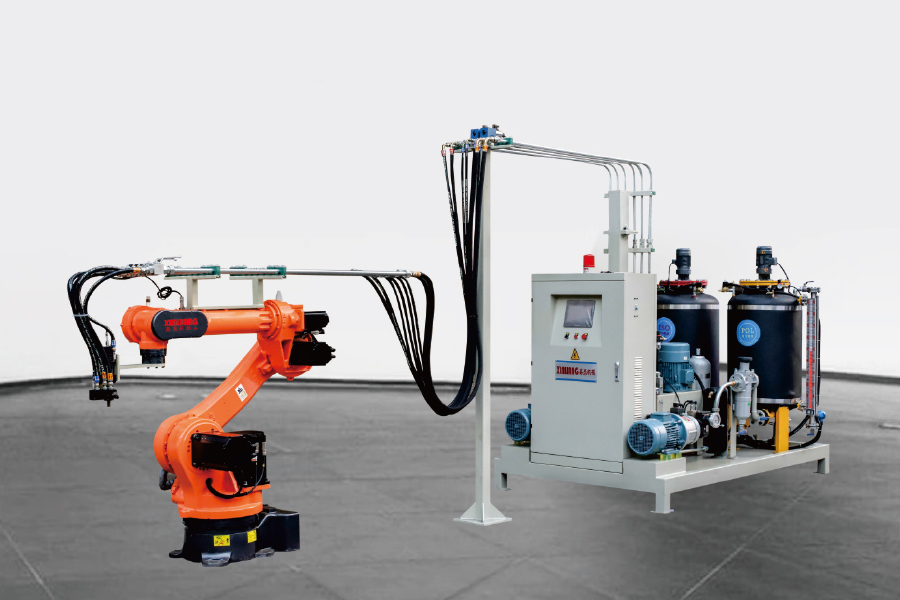
Stroj s manipulátorem osy XY
Střední
Velmi dobré
Střední
Točna foam injection line
Vysoká
Výborně
Vysoká
Zkontrolujte také, zda dodavatel může provést test s vaším skutečným materiálem a formami. Přesnost strojního poměru, kvalita míchání, přístup k čištění a bezpečnostní prvky pro hořlavé nadouvadla jsou důležitější než maximální kapacita čerpadla uvedená v technickém listu.
Často kladené otázky o vlastní výrobě PU pěny
Q1: Jaké rozsahy hustoty může dosáhnout vlastní výroba PU pěny?
Pomocí standardního dávkovacího a míchacího zařízení lze nastavit hustotu pěny v širokém rozsahu. Pevné izolační pěny často začínají kolem 25–70 kg/m³, zatímco integrální pěny s povrchem mohou dosáhnout 700 kg/m³ nebo více. Přesný rozsah závisí na složení polyolu, isokyanátu a nadouvadla.
Q2: Jak si mohu vybrat mezi dvousložkovým a třísložkovým vstřikovacím strojem?
Pokud vaše receptura vyžaduje třetí proud, jako je zpomalovač hoření, barevná pasta nebo extra nádrž na pryskyřici, třísložkový stroj poskytuje nezávislé řízení poměru a zabraňuje ručním chybám předmíchání.
Q3: Proč používat cyklopentan jako nadouvadlo?
Cyklopentan má nulový potenciál poškozování ozónové vrstvy a nízký potenciál globálního oteplování a dobře funguje v tuhých a polotuhých pěnách. Systém předsměsi udržuje nadouvadlo správně smíchané s polyolem před vstřikováním, což stabilizuje hustotu a tepelné vlastnosti.
Q4: Co bych měl zkontrolovat před zakoupením vlastní výrobní linky PU pěny?
Hledejte ověřenou průchodnost, přesnost poměru, kvalitu míchání, snadné čištění, bezpečnostní prvky pro hořlavé nadouvadla a schopnost výrobce podporovat procesní uvedení do provozu a dodávky náhradních dílů.