Domov / Zprávy / Zprávy průmyslu / Polyuretanový sendvičový panelový stroj: Výběr zařízení pro vstřikování pěny
Polyuretanový sendvičový panelový stroj: Výběr zařízení pro vstřikování pěny
Zprávy průmyslu-
Přejděte na linku sendvičových panelů a lis nebo dvojitý pás získá veškerou pozornost. Peníze se obvykle ušetří nebo ztratí někde jinde: u míchací hlavy. Dvě linky vybavené identickým tvářecím hardwarem mohou běžet s velmi rozdílnou rychlostí zmetkovitosti jednoduše proto, že jedna udržuje svůj poměr polyol/isokyanát stabilní a zajišťuje rovnoměrný záběr, zatímco druhá se mezi směnami pohybuje.
To je závěr vpředu a platí to pro obě výrobní cesty – kontinuální linku s dvojitým pásem, která nalévá pěnu na pohyblivý obklad, a linku založenou na formách, kde hlava namontovaná na pás nebo robotu vstřikuje odměřenou dávku do dutiny. Zbytek této příručky rozebírá, co vlastně stroj na výrobu polyuretanových sendvičových panelů obsahuje, kde si pěnové zařízení vydělává na své udržení a jaké specifikace stojí za to zapsat do objednávky.
Co vlastně obsahuje stroj na výrobu polyuretanových sendvičových panelů
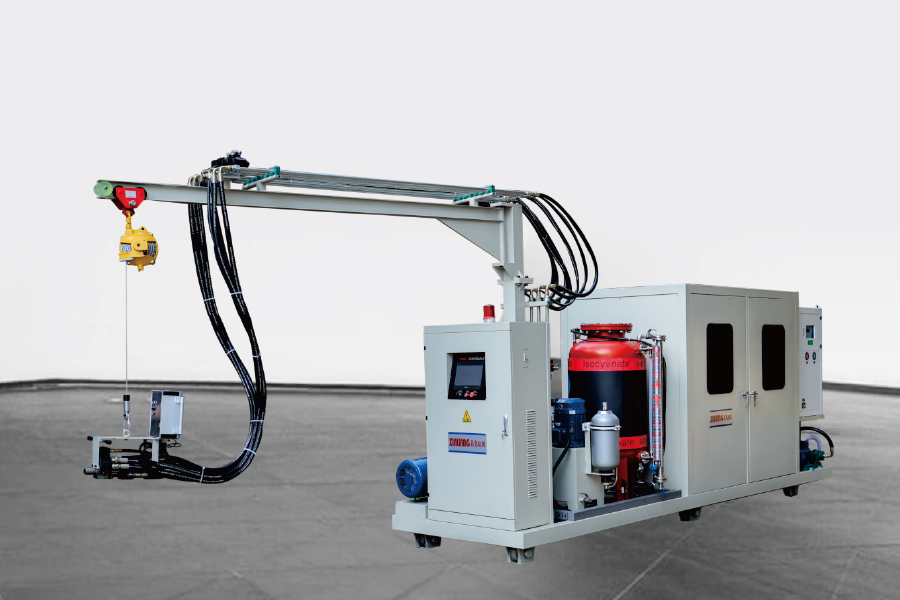
Fráze se používá volně. Někteří dodavatelé znamenají kompletní řadu; kupujícími často míní pouze pěnící zařízení. Pracovní systém má obvykle pět bloků:
Měřicí jednotka — nádrže, čerpadla, výměníky tepla a průtokoměry, které udržují poměr složek a teplotu stabilní.
Vysokotlaká míchací hlava — kde se proudy polyolu a isokyanátu setkávají a reagují.
Hardware pro polohování hlavy — pevný bod tuhnutí, dráha, XY portál nebo šestiosý robot.
Tvarovací hardware — dvoupásový dopravník s laminátorem a bočními těsněními, případně nosiče forem, lisy a odformovací stanice.
Ovládání a bezpečnost — správa receptur, detekce plynu, ventilace a logika vypnutí.
Spojité a nespojité čáry sdílejí toto jádro, ale zatěžují jej odlišně. Na souvislé linii je hlava často pevná a pás se pohybuje pod ní; výkon se měří v kilogramech za minutu a stabilita poměru během hodin běhu je důležitější než přesnost jednorázového výstřelu. Na formovací lince se hlava pohybuje a metrikou jsou gramy na ránu: panel 1 200 × 2 400 mm s 50 mm jádrem při 40 kg/m³ potřebuje zhruba šest kilogramů pěny, rozmístěné rovnoměrně před uplynutím doby krému.
Proč vstřikovací systém nastavuje kvalitu panelu
Vysokotlaké stroje srážejí dva proudy při 100–200 barech uvnitř malé míchací komory a energie této srážky provádí míchání. Nízkotlaké stroje míchají komponenty mechanicky při zhruba 5–20 barůech a obecně spoléhají na nukleační vzduch k vytvoření buněčné struktury.
Obr. 1: Běžně publikovaná okna provozního tlaku pro dvě míchací technologie.
Podle norem pro panely, jako je EN 14509 a zveřejněných údajů o zařízení, jsou pevná jádra PU panelů běžně specifikována mezi 30 a 50 kg/m³. Dosažení spodního konce tohoto pásu bez dutin závisí na tom, jak jemná a rovnoměrná je struktura buněk, protože hrubé buňky se pod tlakem laminátoru hroutí a zanechávají kolísání hustoty po šířce panelu.
Obr. 2: Schematické srovnání. Modrá: vysokotlaké nárazové míchání. Oranžová: nízkotlaké mechanické míchání. Hodnoty ilustrují obecné charakteristiky zařízení, nikoli naměřená data.
Stejná logika platí pro přilnavost: nárazová namíchaná pěna smáčí povrchové vrstvy důsledněji, což snižuje riziko delaminace během řezání nebo manipulace.
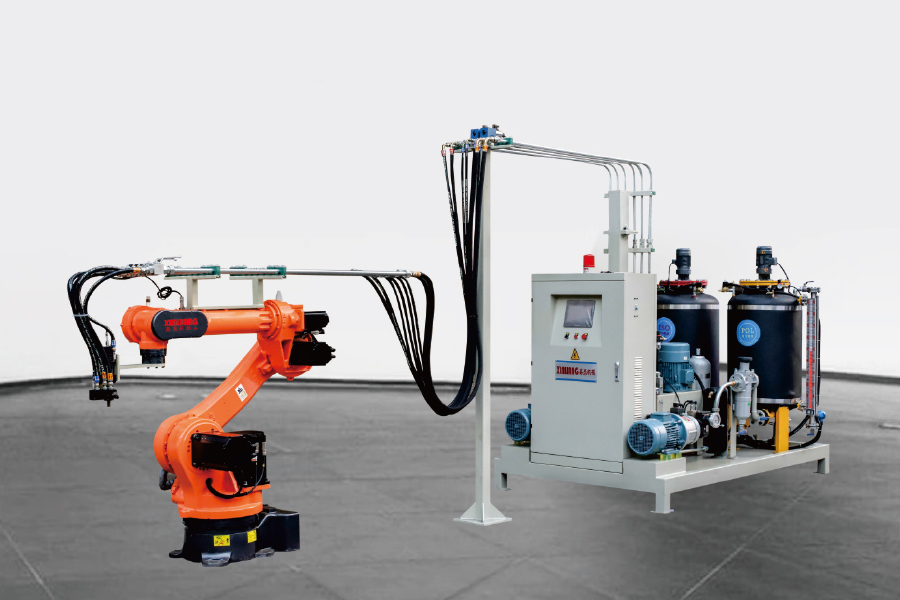
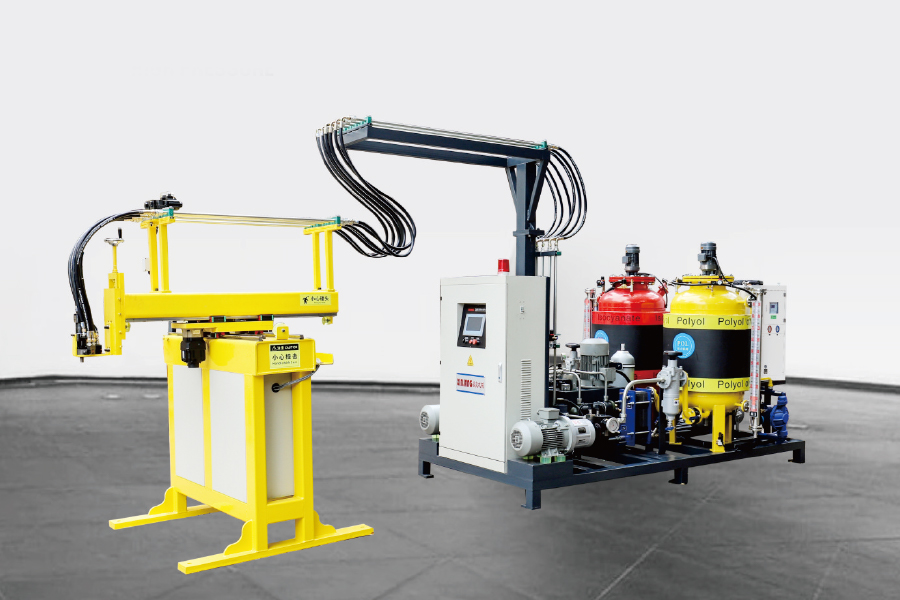
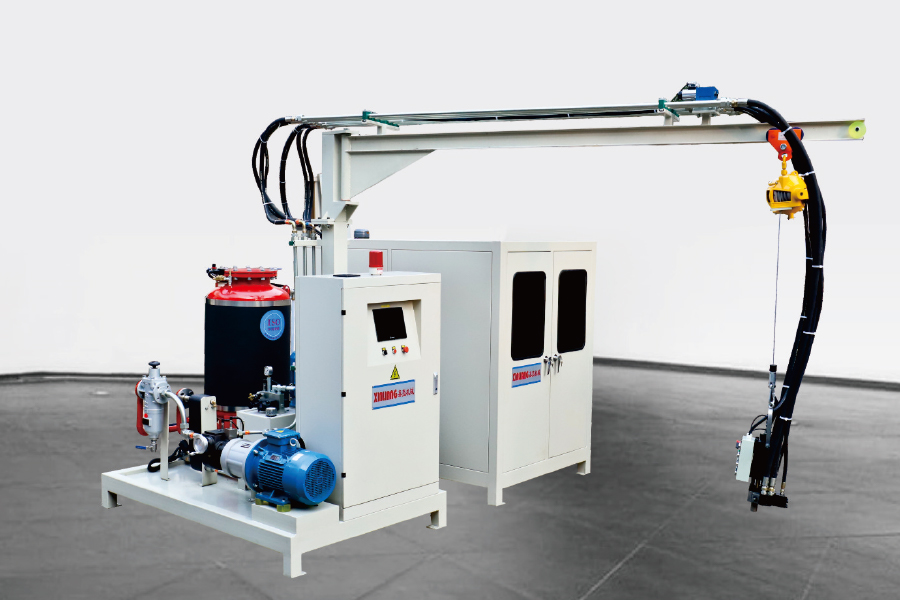
Pro výrobu panelů na bázi forem je obvyklým výchozím bodem dvousložkový vysokotlaký vstřikovací stroj na pěnění s dráhou, portálem XY nebo hlavou namontovanou na robotu. Nejprve nastavte maximální hmotnost střely, poměrové okno a rychlost posuvu; vše ostatní na řádku lze přizpůsobit kolem těchto tří čísel.
Přizpůsobení vstřikovací kapacity lince
Dimenzování je krátké cvičení, jakmile je skupina panelů opravena. Vynásobte největší objem panelu cílovou hustotou, abyste získali maximální hmotnost výstřelu, a poté vynásobte panely za hodinu tímto výstřelem, abyste získali nepřetržitý výkon v kilogramech za minutu. Kupující mají tendenci zapomínat na dvě čísla: poměrové okno, které musí čerpadla udržet v celém rozsahu výkonu, a přesnost polohování hlavy, které vyžaduje uspořádání formy.
Tabulka 1: Jak kontinuální a diskontinuální výroba přesouvá zatížení na pěnové zařízení.
Rozhodovací bod
Kontinuální dvoupásová linka
Nespojitá forma nebo karuselová linka
Typická velikost šarže
Dlouhé běhy, jedna řada panelů, vysoká hlasitost
Malé až střední šarže, časté změny produktu
Co musí pěnové vybavení pojmout
Výkon v kg/min a stabilita poměru během hodin provozu
Přesnost výstřelu a opakovatelnost polohování hlavy
Pohyb hlavy
Pevný nebo posuvný bod tuhnutí, pohyblivý pás vespod
Dráha, XY portál nebo šestiosý robot
Manipulace s nadouvadlem
Pentan nebo HFO s premixem a bezpečnostními systémy ve větším měřítku
Stejná chemie, menší objemy pufrů
Nejprve specifikujte
kg/min při cílové hustotě, rozsah rychlosti pásu, provedení bočního těsnění
Rozsah velikosti záběru, počet forem, doba cyklu
Tam, kde je potřeba třetí proud – barevná pasta, balíček katalyzátoru nebo samostatný polyol pro formulace PIR – přidá třísložkový stroj nezávislý dávkovací okruh namísto protlačování aditiva hlavním potrubím.
Volba vyfukovacího činidla mění tvar zařízení více, než většina kupujících očekává. HFC jsou postupně vyřazovány podle Kigaliho dodatku Montrealského protokolu a výrobci panelů z velké části přešli na cyklopentan, směsi HFO nebo systémy s podporou vody. Cyklopentan je hořlavý a má nízký bod varu, takže mění specifikaci stroje: elektrická zařízení v nevýbušném provedení, dusíková pokrývka, ventilace, detekce plynů a uzavřená smyčka, která nikdy nevystavuje kapalinu atmosféře.
Alternativou k přímému vstřikování pentanu je nejprve jej předem smíchat s polyolem. Systém premixu udržuje směs při kontrolované teplotě a tlaku, což stabilizuje koncentraci nadouvadla dosahující směšovací hlavy – obvyklou příčinu posunu hustoty a povrchových defektů na panelech foukaných pentanem. Také snižuje volný pentan uvolňovaný při bodu tuhnutí, což je důležité jak pro bezpečnost, tak pro cenu.
U linek, které již používají pentan, je předmíchávací jednotka často nejlevnějším způsobem, jak zmírnit odchylky hustoty před zvažováním nové dávkovací jednotky.
Jak je uspořádána nesouvislá panelová linka
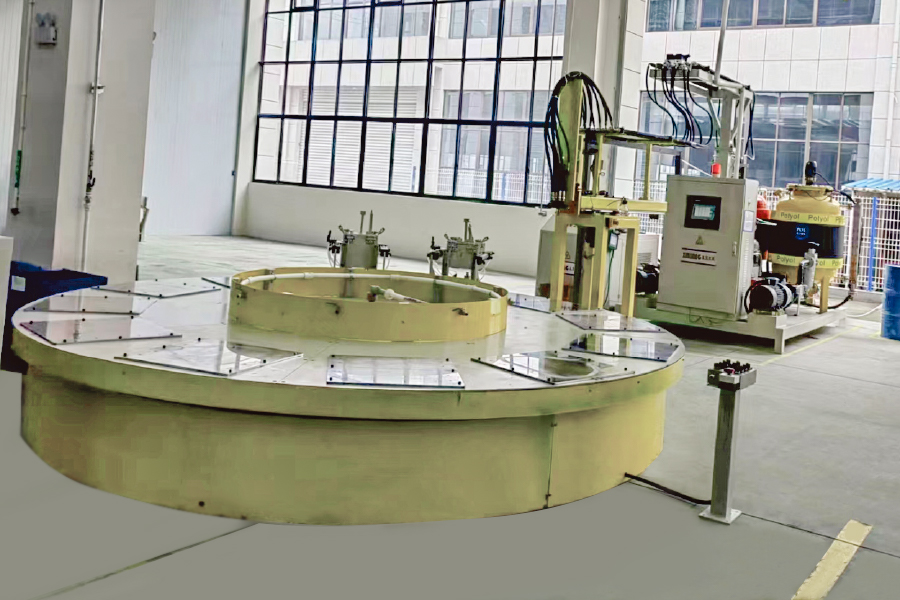
Na lince založené na formách je sekvence pevně daná: operátor nebo robot umístí spodní obložení, nosič indexuje pod míchací hlavu, hlava nalévá broky při pohybu přes dutinu, umístí se horní obložení a forma se zavře, lis drží, zatímco pěna geluje, a panel se vyjme a ořízne. Dobu cyklu nastavuje chemie, nikoli stroj – ale stroj rozhoduje, zda cyklus může běžet na svém teoretickém minimu.
Obr. 3: Izometrický pohled na pěnovou stranu linie panelů na bázi formy.
Dva detaily v tomto uspořádání doby cyklu jízdy. První je vzdálenost, kterou musí hlava urazit, dokud je pěna ještě tekutá; pomalý posuv si vynutí buď kratší dutinu, nebo delší dobu krémování. Druhým je teplota formy, což je důvod, proč panelové linky obvykle spojují okruh formy do stejného řídicího systému jako dávkovací jednotka.
Krátký kontrolní seznam nákupu
Než podepíšete, napište si těchto sedm bodů:
Maximální hmotnost střely v gramech a nepřetržitý výkon v kilogramech za minutu, obojí udáváno při vaší cílové hustotě.
Rozsah poměru a opakovatelnost v celém výstupním rozsahu, nejen při plné rychlosti.
Kompatibilita s nadouvadly, včetně klasifikace v nevýbušném provedení, pokud je použit pentan.
Typ a umístění hlavy: pevná litá, pásová, XY portálový nebo šestiosý robot, se specifikovanou rychlostí pojezdu.
Počet forem nebo nosičů, zdvih otevření a upínací síla, se kterou se musí stroj synchronizovat.
Seznam náhradních dílů a doba odezvy pro směšovací komory, těsnění, čerpadla a průtokoměry.
Přejímací test: před odesláním proveďte na stroji svou hustotu a tloušťku a zaznamenejte rozložení hmotnosti střely.
Jako Ningbo založený výrobce zařízení na výrobu polyuretanové pěny při práci na dávkovacích jednotkách, míchacích hlavách a výrobních linkách vidíme ve většině poptávek stejný vzor: formovací kování je detailně specifikováno, zatímco pěnová strana je ponechána na poslední chvíli. Je to špatným směrem.
Často kladené otázky
Q1. Co je to polyuretanový sendvičový panelový stroj a co řídí jeho cenu?
Je to spíše systém než jedna jednotka: dávkovací jednotka, směšovací hlava, polohovací a tvarovací zařízení. Cena závisí hlavně na kontinuální nebo na formě založené na výrobě, výkonu a úrovni automatizace, proto si vyžádejte cenovou nabídku na základě vaší tloušťky panelu, hustoty a hodinového výkonu.
Q2. Jaký je rozdíl mezi PU a PIR sendvičovými panely?
Oba používají polyuretanovou chemii. PIR pěna je formulována s vyšším izokyanátovým indexem, což zlepšuje chování při hoření, ale činí řízení poměru kritičtějším a často těží z třetího dávkovacího proudu pro přísady.
Q3. Může jeden vysokotlaký pěnicí stroj obsluhovat kontinuální i formovací linky?
Dávkovač umí, směšovací hlava většinou ne. Kontinuální linky potřebují vysoký, stabilní výkon s pevným nebo posuvným litím, zatímco linky forem potřebují přesné závaží a hlavu namontovanou na dráze, portále nebo robotu.
Q4. Jaké nadouvadlo se dnes používá pro polyuretanovou panelovou pěnu?
HFC jsou podle Kigaliho dodatku postupně omezovány, takže většina výrobců přešla na cyklopentan, směsi HFO nebo systémy s podporou vody. Cyklopentan je hořlavý, proto se systémy předmísení, elektroinstalace v nevýbušném provedení a ventilace stávají součástí specifikace stroje.
Q5. Jak dlouhá je doba cyklu na přerušované lince sendvičových panelů?
Krém, gel a doba vytvrzování to nastavuje ve složení, nikoli stroj. Úkolem stroje je udržovat konstantní hmotnost výstřelu a teplotu formy, takže cyklus nemusí být z důvodu bezpečnosti vycpáván.
Q6. Jak může linka na sendvičové panely snížit zmetkovitost?
Většina odpadu pochází z poměrových úletů, nerovnoměrného lití a studených forem. Před obviňováním chemie zkontrolujte kalibraci průtokoměru, směšovací tlak, nukleační vzduch, rychlost posuvu hlavy a kontrolu teploty formy.