Domov / Zprávy / Zprávy průmyslu / Výroba polyuretanové pěny: Průvodce výběrem procesu, vybavení a linky
Výroba polyuretanové pěny: Průvodce výběrem procesu, vybavení a linky
Zprávy průmyslu-
Chladnička, která se rozhodne vnést pěnu do skříněk, obvykle začíná stejnou otázkou: co vlastně výroba polyuretanové pěny vyžaduje, pokud je cílem stabilní hustota, žádné dutiny a doba vyjmutí z formy pod pět minut? Odpověď je zřídka vytištěna na strojovém listu. Žije v poměru směsi, teplotě obou složek a způsobu zakládání broku do dutiny.
Krátká verze: Výroba polyuretanové pěny je proces přesného dávkování spojený s chemickou reakcí. Ovládejte poměr, energii míchání a vzor vstřikování a pěna se chová předvídatelně. Ztraťte kontrolu nad kterýmkoli z nich a žádný tlak formy díl nezachrání.
Níže uvedené části sledují proces od nádrží na suroviny až po odformovací stanici, vysvětlují, kde se liší vysokotlaké a nízkotlaké systémy, a stanoví, jaká konfigurace zařízení vyhovuje jakému rozsahu výroby.
Začněte chemií a poté velikost stroje
U směšovací hlavy se setkávají dva proudy kapaliny. Strana A je směs polyolů: polyol, katalyzátor, povrchově aktivní látka, nadouvadlo a v mnoha tuhých formulacích voda. Strana B je izokyanát, nejčastěji polymerní MDI pro tuhou pěnu nebo směs MDI/TDI pro flexibilní druhy. Vše za směšovací hlavou existuje pro dodávání těchto dvou proudů ve správném poměru, teplotě a tlaku ve správný okamžik.
Poměr si zaslouží více pozornosti, než se mu obvykle dostává při nákupu. Tuhá pěna je běžně provozována s indexem mezi asi 100 a 110, kde index porovnává aktuální izokyanátovou dávku se stechiometrickým požadavkem. Posun o několik procentních bodů posouvá buněčnou strukturu, pevnost v tlaku a chování při vyjímání z formy, a jakmile pěna naroste, je velmi obtížné ji napravit.
Čtyři fáze, kterými prochází každý výstřel
Čas krému: kapalina se zakalí a začne expandovat, jak se nadouvadlo odpaří a začne reakce.
Doba gelování: polymerová síť vytváří dostatečnou pevnost, aby udržela bublinky plynu na místě.
Doba náběhu: pěna expanduje, aby vyplnila dutinu, poháněna nadouvadlem a oxidem uhličitým z reakce voda-isokyanát.
Vyléčit a odformovat: díl získá dostatek zelené síly, aby mohl být odstraněn bez zkreslení.
Tato okna jsou nastavena složením, ale jsou reprodukovatelné pouze tehdy, když stroj opakuje stejnou hmotnost, poměr a kvalitu míchání v každém cyklu.
Výrobní sekvence, krok za krokem
Na dobře fungující lince se výroba polyuretanové pěny řídí pevným pořadím, ať už je součástí lednice nebo podložka do autosedačky.
Upravte suroviny. Polyol a isokyanát sedí v opláštěných nádržích, obvykle udržovaných kolem 20 až 25 stupňů Celsia, se suchým dusíkem pokrytým izokyanátem, aby se vlhkost nedostala ven.
Změřte dva proudy. Vysokotlaké systémy používají axiální pístová nebo zubová čerpadla a každý komponent je před zahájením výroby kalibrován podle hmotnosti.
Vytvořte tlak a recirkulujte. Oba proudy cirkulují zpět do nádrží při plném pracovním tlaku, takže hlava je připravena k okamžitému výstřelu.
Míchejte nárazem. Ve vysokotlaké hlavě se dva proudy srazí vysokou rychlostí v malé komoře a smíchají se během milisekund.
Vstříkněte do formy nebo dutiny. O tom, zda se dutina naplní rovnoměrně nebo zadrží vzduch, rozhoduje hmotnost výstřiku, vzor lití a doba vstřikování.
Nechte vykynout a zgelovatět. Teplota formy a odvětrávání určují, zda pěna dosáhne do rohů bez vnitřních dutin.
Demolujte, vylévejte a kontrolujte. Díly jsou oříznuty, zváženy a kontrolovány na hustotu a kvalitu povrchu.
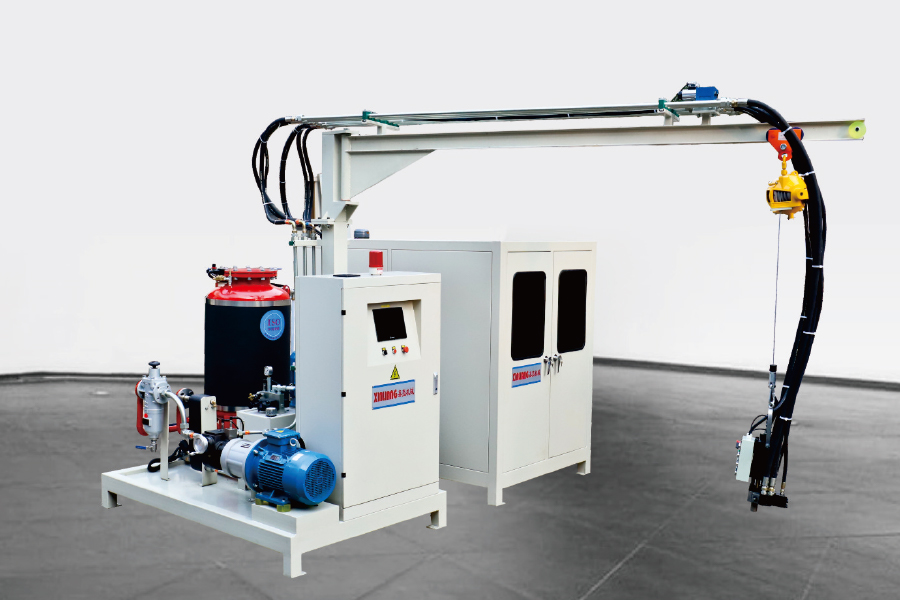
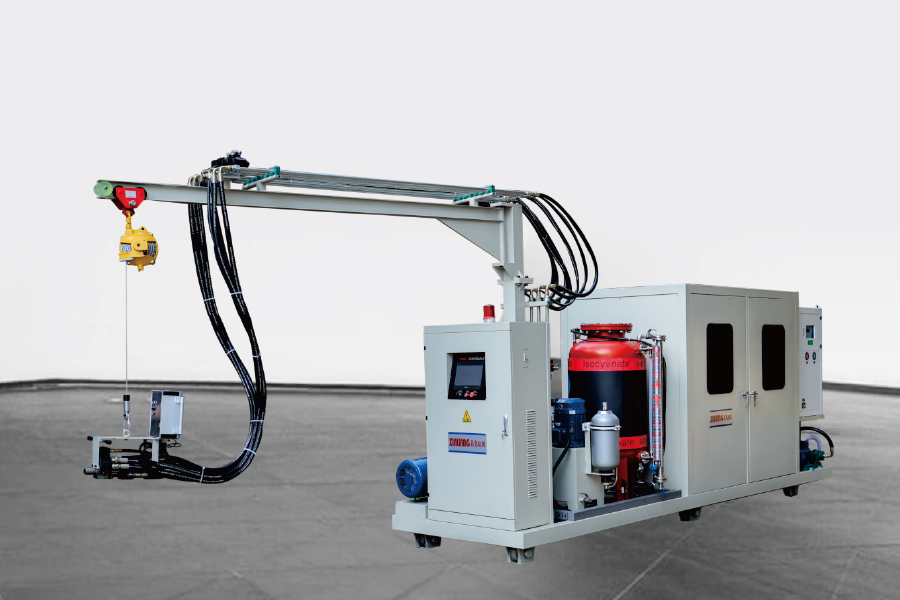
Níže uvedený diagram ukazuje, jak se tyto kroky mapují na typickou vysokotlakou pěnovou instalaci.
Vysokotlaká vs nízkotlaká pěna: Kde se linka liší
Jediným největším rozhodnutím o zařízení je princip míchání, protože určuje postupy údržby, použití rozpouštědla a minimální velikost dávky, kterou linka spolehlivě zvládne.
Srovnání založené na pracovních principech popsaných ve specifikacích zařízení na výrobu polyuretanové pěny.
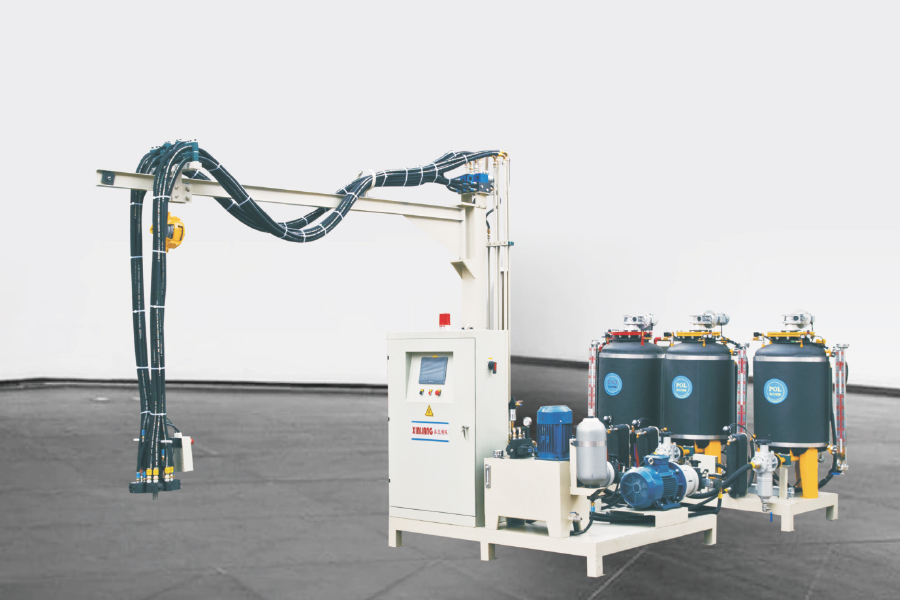
Většina závodů začíná s jedním vysokotlakým vstřikovacím strojem a automatizaci přidává později. První rozhodnutí je dvousložkové nebo třísložkové: dvousložková jednotka odměřuje polyol a isokyanát, zatímco třísložková jednotka přidává třetí proud, typicky nadouvadlo, pigment nebo přísadu, kterou nelze předem přimíchat do polyolu.
Pevná hlava: nejlevnější uspořádání, vhodné pro jednu pozici formy nebo stacionární zařízení.
Hlava namontovaná na pás: hlava se pohybuje podél formovací linky, takže jeden stroj může obsluhovat několik stanic za sebou.
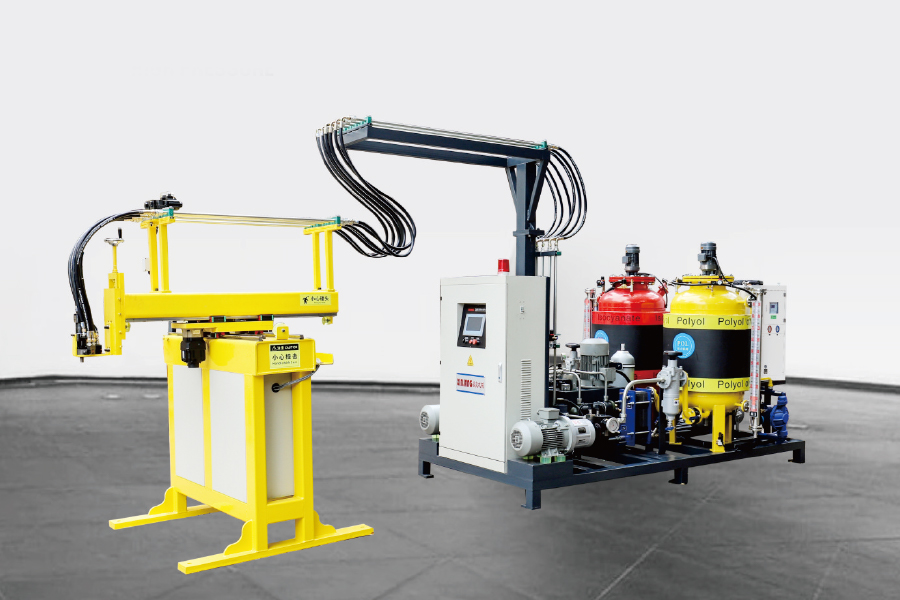
Manipulátor osy XY: naprogramovaná cesta odlévání přes plochou formu, užitečná pro panely a tvary mělkých dutin.
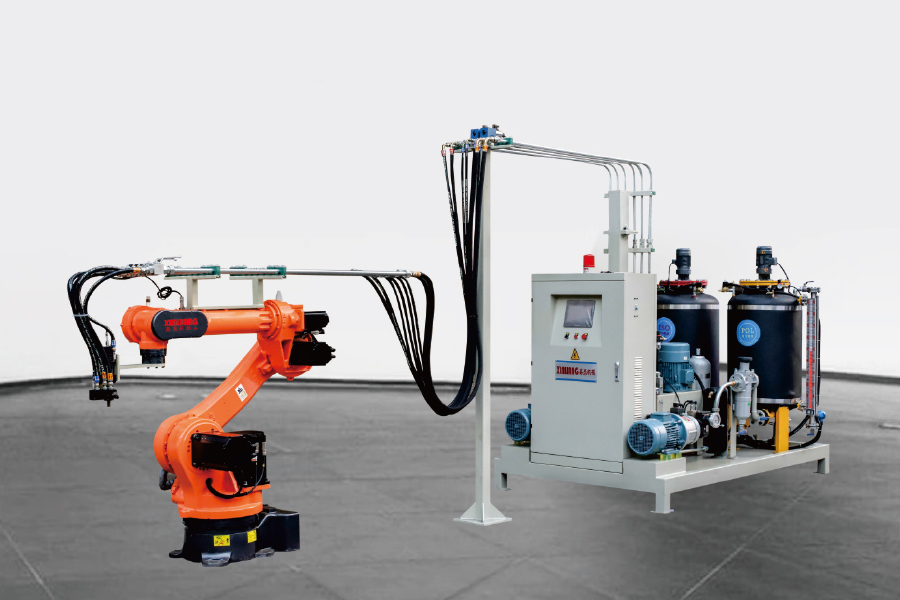
Šestiosý robot: opakovatelné trojrozměrné vzory lití, obvykle zvolené tam, kde se geometrie součásti často mění.
Návratnost obvykle pochází z opakovatelnosti spíše než z hrubé rychlosti. Stroj, který drží váhu střely uvnitř těsného pásu, snižuje zmetkovitost a přebalení mnohem spolehlivěji než stroj, který jednoduše cykluje rychleji.
Line Layout: Když Output Volume změní konfiguraci
Jediný stroj a pevná forma fungují do určité míry dobře. Jakmile je doba vyjmutí z formy kratší než doba potřebná k vložení, uzavření, napěnění, vytvrzení a vyložení jedné formy, tato forma již nemůže zaneprázdnit stroj. Toto je mezera, kterou mají rozvržení řádků uzavřít, a to je důvod zařízení na pěnění polyuretanu rozsah je rozdělen do několika architektur.
Linky točny: index forem prostřednictvím poloh zatížení, pěny, vytvrzení a vyložení, což vyhovuje pevné době takt a malému počtu identických dílů.
Linky typu H: nosiče forem se pohybují po dvou rovnoběžných kolejnicích, což poskytuje delší vytvrzovací cestu a více stanic bez velké podlahové plochy.
Prstencové linky: nepřetržitá smyčka pro velkoobjemovou výrobu, kde stejná část běží měsíce v kuse.
Vyberte si čas takt a mix dílů. Závod provozující mnoho různých částí obvykle získá více z rychlé výměny formy než z delší vytvrzovací smyčky.
Volby cyklopentanu a nadouvadel
Volba nadouvadla řídí jak izolační výkon, tak bezpečnostní zařízení kolem linky. Cyklopentan se stal běžnou volbou pro chladicí skříně a pevné izolační panely kvůli svému nízkému potenciálu globálního oteplování, ale je hořlavý, což mění ventilaci, elektrickou klasifikaci a postupy manipulace s materiálem na místě.
Cyklopentanový premix systém přimíchává nadouvadlo do polyolu za kontrolované teploty a tlaku, takže smíšený polyol se dostane do vstřikovacího stroje, který již nadouvadlo nese. Ve srovnání se samostatným vstřikováním kapalného cyklopentanu do směšovací hlavy poskytuje předběžné smíchání jednotnější buněčnou strukturu a udržuje koncentrovanou hořlavou kapalinu uvnitř uzavřené smyčky.
Pro závody, které přecházejí od starších fluorouhlovodíkových systémů, je cesta premixu často lépe zvládnutelná, protože stávající vstřikovací stroj může být často zachován s aktualizovanými těsněními a revidovanými řídicími parametry.
Procesní proměnné, které rozhodují o kvalitě pěny
Jakmile je zařízení nainstalováno a zkalibrováno, za většinu problémů s kvalitou odpovídá několik proměnných:
Teplota součásti který spadá mimo formulační okno a posouvá reaktivitu.
Vstřikovací tlak která je příliš nízká pro úplné promíchání nárazem, vytvářející pruhy nebo hrubé buňky.
Nalít vzorek a závaží střely které zanechávají vzduchové kapsy nebo přeplňují dutinu.
Teplota formy a odvětrání které rozhodují o kvalitě povrchu a době cyklu.
Většina defektů, od prázdných míst a krátkých výstřelů až po změny hustoty a povrchové puchýře, se vrací k jednomu z těchto pěti. Práce s nimi v pořadí je rychlejší než náhodné nastavování parametrů a běžné vady PU pěny a jejich opravy je užitečný kontrolní seznam, když se poprvé objeví porucha.
Často kladené otázky o výrobě polyuretanové pěny
Q1. Co je to výroba polyuretanové pěny?
Je to proces reakce polyolové směsi s isokyanátem v přítomnosti nadouvadla a následného tvarování expandující pěny uvnitř formy nebo dutiny. Reakce trvá sekundy, takže o konečném výsledku rozhoduje poměr, teplota a kvalita míchání.
Q2. Jaký je rozdíl mezi vysokotlakými a nízkotlakými PU pěnicími stroji?
Vysokotlaké stroje mísí nárazem při zhruba 100-200 barech a jsou obvykle samočisticí mezi výstřely. Nízkotlaké stroje míchají komponenty mechanicky při asi 5-20 barech a obecně potřebují propláchnutí směšovací komory rozpouštědlem.
Q3. Jak si mohu vybrat mezi jedním pěnicím strojem a výrobní linkou?
Porovnejte dobu demontáže s dobou potřebnou k naložení a vyložení jedné formy. Pokud jedna forma nemůže udržet stroj obsazený, obvyklou odpovědí je otočný stůl, typ H nebo prstencová linka; jinak stačí jeden stroj nebo pásová jednotka.
Q4. Jaké nadouvadlo se používá pro izolaci z tuhé PU pěny?
Cyklopentan je hlavní volbou pro chladicí skříně a pevné panely, protože má nízký potenciál globálního oteplování. Typy HFO a HFC se nadále používají tam, kde aplikace vyžaduje nehořlavý systém.
Q5. Je nutný systém premixu cyklopentanu?
U většiny cyklopentanových linek ano. Systém předsměsi přimíchává nadouvadlo do polyolu za kontrolovaných podmínek, což zlepšuje rovnoměrnost buněk, snižuje ztráty odvětráváním a udržuje hořlavou kapalinu uvnitř uzavřené smyčky.
Q6. Jak může výrobce snížit plýtvání materiálem při výrobě PU pěny?
Kalibrujte obě čerpadla podle hmotnosti každou směnu, udržujte stálé teploty součástí, přizpůsobte tvar lití dutině a vyhněte se přeplnění formy. Většina odpadu při výrobě polyuretanové pěny pochází z posunu poměru a nekonzistentních hmotností střely.