Domov / Zprávy / Zprávy průmyslu / Linka na výrobu sendvičových panelů: Průvodce vybavením, uspořádáním a výběrem
Linka na výrobu sendvičových panelů: Průvodce vybavením, uspořádáním a výběrem
Zprávy průmyslu-
Představte si továrnu na výrobu chladírenských panelů s nabídkou 9 m mrazicích panelů na lince, která byla zakoupena pro garážová vrata: dvě formovací stanice, nízkotlaká pěnicí jednotka a ruční víko. Doba plnění se posunuje, hustota jádra se na konci vstřikování zvyšuje a panel se po vyjmutí z formy mírně prohne. Nic není rozbité. Linka pro ten panel prostě nikdy nebyla navržena.
Závěr je na prvním místě: na výrobní lince sendvičových panelů uspořádání rozhoduje o tom, které objednávky můžete přijmout, a dávkovací jednotka rozhoduje o tom, jak opakovaně je můžete držet. Rozsah tloušťky, chemie jádra a nadouvadlo jsou vylepšeními této sekvence, nikoli její náhradou.
To, co následuje, pokrývá čtyři rozhodnutí, která mají největší váhu: kontinuální versus diskontinuální uspořádání, sestavování panelů a chemie jádra, specifikace zpěňovacího stroje a cesta nadouvadla. Kde se objeví číslo, jedná se buď o publikovanou průmyslovou hodnotu, nebo o výpočet, který můžete zopakovat v tabulce.
Kontinuální nebo diskontinuální: Rozhodnutí o uspořádání je na prvním místě
Oba typy linek tvoří stejný produkt. Rozdíl je v tom, jak se pěna zavádí a jak dlouho je zadržována. Souvislá dvoupásová linka odměřuje pěnu na běžící spodní obklad, položí přes něj horní líc a udržuje stoupající pěnu v tloušťce pod tlakem pásu, dokud nevytvrdne. Nespojitá vícepolohová linka plní uzavřenou formu dávkovaným brokem a udržuje ji pod lisem pro vytvrzení.
Tento jeden rozdíl se promítá do propustnosti, produktového mixu, zmetkovitosti a kapitálu. Níže uvedená tabulka je verze, kterou stojí za to vložit na schůzku s dodavatelem.
Orientační srovnání spojitých a nesouvislých panelových linií; ověřte rychlosti, délky panelů a doby výměny podle vlastních specifikací každého dodavatele.
Rozhodovací bod
Kontinuální dvoupásová linka
Nesouvislá vícestaniční linka
Úvod pěny
Nalije se na pohyblivou spodní stranu; horní líc nanesený před pásem
Odměřený výstřel vstřikovaný do uzavřené formy
Výstup
Nastavuje se rychlostí pásu, typicky 3 až 15 m/min
Nastavení podle počtu plísní a doby vytvrzení
Délka panelu
Řez na délku, běžně do 13,5 m
Omezeno délkou formy
Změna tloušťky
Pomalý a přechod generuje odpad
Rozpěrky nebo výměna formy, rychle
Produktový mix
Dlouhé běhy jednoho nebo dvou typů panelů
Smíšené zakázky, dveře, chladírny, krátké trasy
Kapitál a podlahová plocha
Nejvyšší
Střední až nižší
Nejlépe sedí
Objemové stěnové a střešní panely
Zakázková a smíšená výroba
Nejprve si přečtěte poslední řádek. Když v knize objednávek dominuje jeden nebo dva typy panelů v jedné tloušťce, souvislá linie získá svůj kapitál. Když se povrch, jádro nebo tloušťka mění několikrát za měsíc, nespojitá čára obvykle vyhraje na celkové ceně, i když na papíře vypadá pomaleji.
Od cívky po stohovač: Fáze, které rozhodují o kvalitě panelu
Sundejte lano a existuje šest stupňů. Stížnosti panelu téměř vždy vedou k jednomu z nich a zřídka k tomu, koho operátor obviňuje jako první.
Čelní krmení a předehřev. Ocelové obklady o tloušťce 0,4 až 0,6 mm se odvíjejí, vyrovnávají a zahřívají, běžně na cca 35 až 45 C, takže pěna se opláští o teplý povrch místo studeného.
Okrajové těsnění a boční hráze. Okraje se uzavřou před příchodem pěny. Koncové dutiny jsou obvykle chyba těsnění, ne chyba chemie.
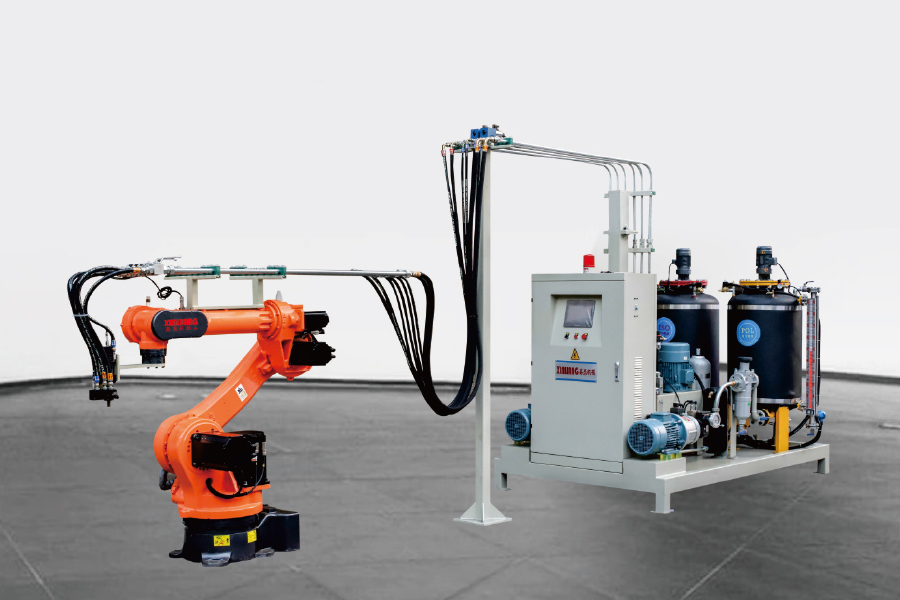
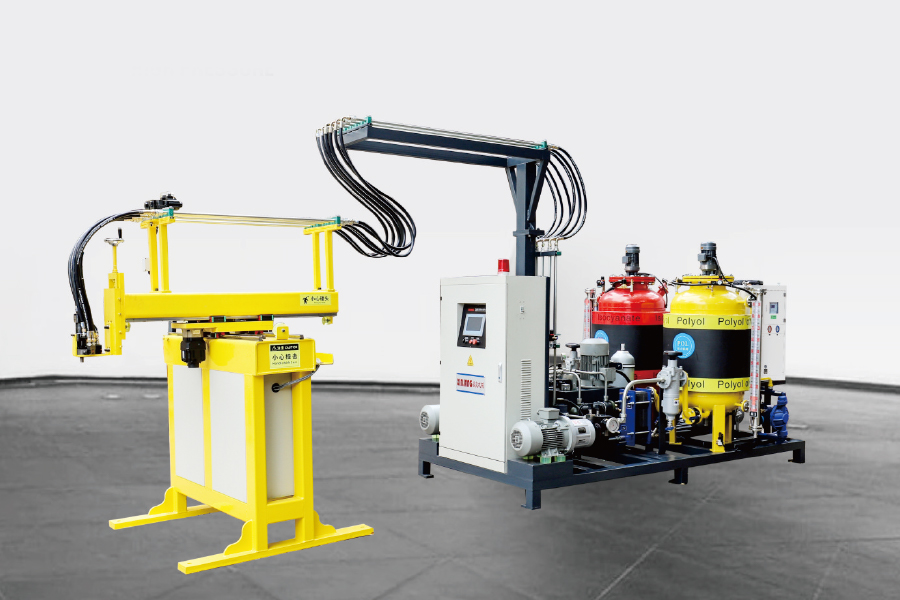
Dávkování a vstřikování. Komponenty se dávkují, tepelně upravují, míchají při vysokém tlaku v míchací hlavě a vstřikují. O tom, zda se dutina vyplní rovnoměrně, rozhoduje velikost záběru, poměr a vzor nalévání.
Vstaňte a vyléčte se pod omezením. Pás nebo víko lisu drží expandující pěnu v cílové tloušťce, dokud neunese zatížení.
Odříznutí a oříznutí. Létající pila řeže na délku na souvislých čarách; oba typy čar pak oříznou na konečnou šířku.
Chlazení a stohování. Panely jsou naskládány naplocho pro následné vytvrzení. Příliš časné stohování je častou příčinou rozměrového posunu.
Jak je panel postaven
Dvě obložení, jedno jádro a okrajový profil, který musí vydržet manipulaci a montáž na místě. Rozložený pohled níže ukazuje vrstvy, které musí zpěňovací stanice skutečně plnit.
Obrázek 1: Rozložený izometrický pohled na sendvičový panel s kovovým povrchem. Obklady jsou obvykle 0,4 až 0,6 mm z oceli nebo hliníku.
Chemie jádra a tloušťka: odkud pocházejí tepelná čísla
Pevná PIR pěna je běžně deklarována v hodnotách kolem 0,021 až 0,023 W/mK a PUR při 0,022 až 0,026 W/mK, obě hluboko pod XPS při 0,029 až 0,035, EPS při 0,031 až 0,038 a minerální vlna při 0,045 až 0,045 až 0,035. Rozložení uvnitř rodiny je důležité stejně jako propast mezi rodinami: stejná formulace PUR se může posunout zhruba o 10 % v závislosti na nadouvadle, buněčné struktuře a hustotě.
Tepelná vodivost běžných panelových jader (W/mK, typické deklarované hodnoty)
Obrázek 2: Spodní tyče znamenají lepší izolaci na milimetr. Hodnoty jsou typické publikované deklarace; Prohlášení o vlastnostech každého dodavatele je závazným údajem.
Tloušťka pak udělá zbytek práce, ale ne lineárně v hotové budově. Tabulka níže používá čistou vodivost při lambda = 0,024 W/mK.
Hodnota U vůči tloušťce panelu (lambda = 0,024 W/mK, pouze vodivost)
Obrázek 3: Přechod ze 40 mm na 100 mm snižuje vypočítané tepelné ztráty asi o 60 %; přechodem ze 100 mm na 200 mm se sníží o dalších 50 %. Skutečné panely fungují hůře, protože deklarované hodnoty EN 14509 zahrnují opravy stárnutí a tepelných mostů a spoje a upevnění zvyšují ztráty na místě.
Jednotka měření: Přesnost výstřelu překonává nominální výkon
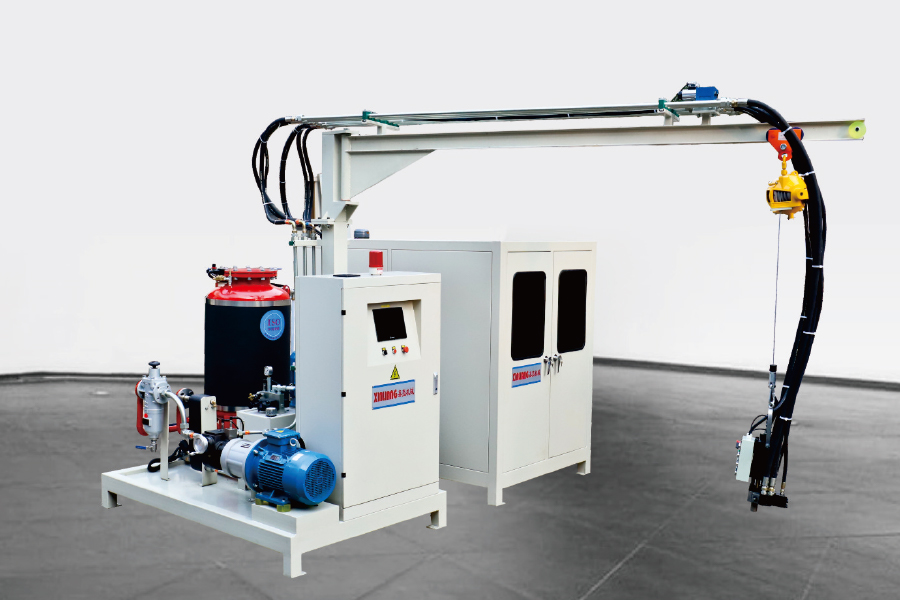
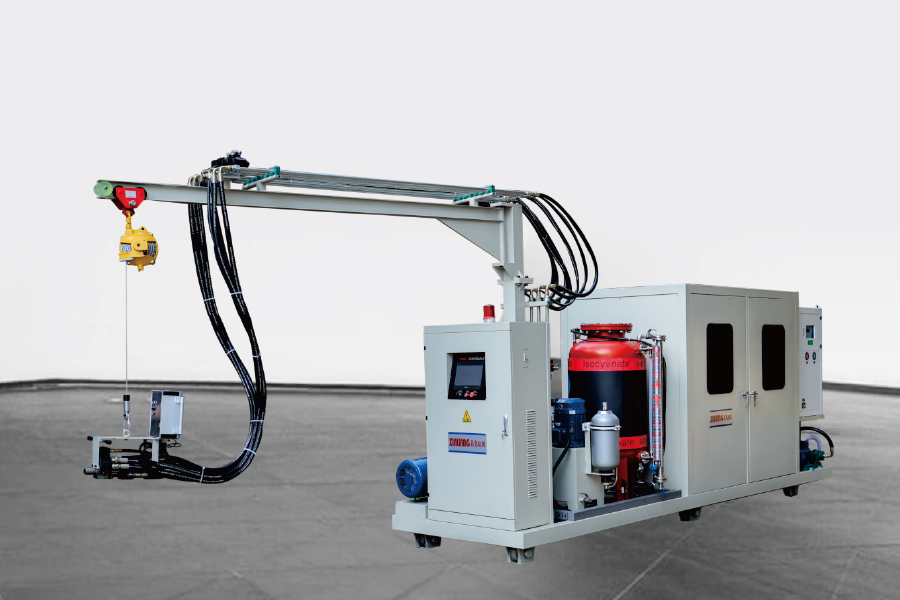
Vysokotlaké hlavy se mísí nárazem, se vstřikovacími tlaky typicky udávanými mezi 100 a 200 bar, proti zhruba 5 až 30 barům pro nízkotlaké míchání. Praktickým rozdílem na řadě panelů je buněčná struktura a opakovatelnost výstřelu: vysokotlaká hlava vyplní dlouhou, tenkou dutinu s menšími odchylkami hustoty od konce ke konci.
Dodavatelé běžně uvádějí přesnost poměru asi 1 % a opakovatelnost výstřelu v oblasti 1 až 1,5 %. Požádejte o variační koeficient pro 20 po sobě jdoucích výstřelů na vlastní formulaci, ne na číslo v titulku v datovém listu. Řízení teploty komponent je stejně důležité, přičemž většina složení panelů funguje nejlépe, když jsou obě komponenty udržovány na zhruba 20 až 25 C v rozmezí asi 2 C.
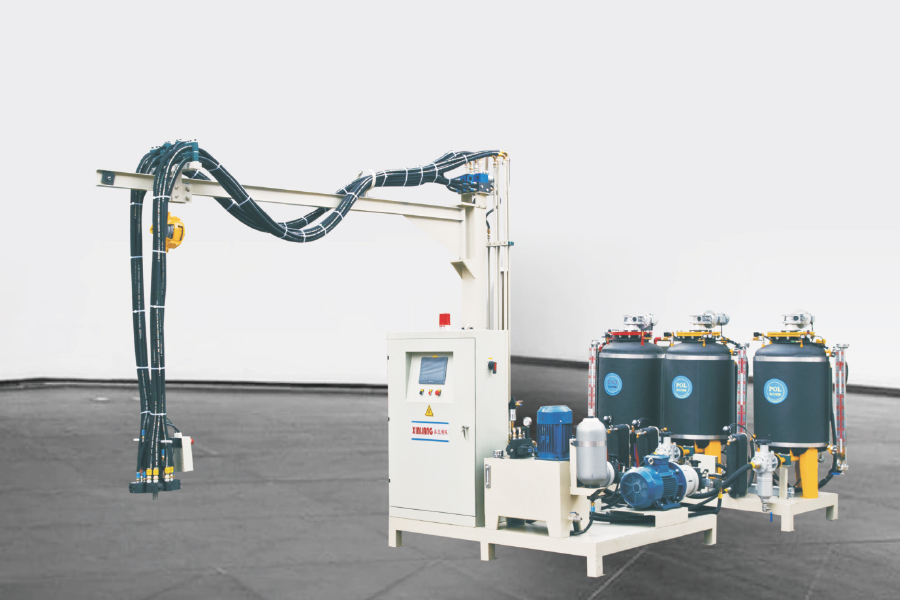
Přebalení je tichý náklad na tomto druhu linky. Naplnění o 5 až 10 % nad teoretickou minimální hustotu je běžné na nevyladěném stroji a je to nejrychlejší útok, protože se objevuje v každém panelu. Třísložkové stroje přidávají třetí proud pro přísady, jako jsou zpomalovače hoření, pigmenty nebo nukleační činidla, aniž by je předem přimíchaly do polyolu, což stojí za zvážení, pokud se vaše formulace PIR často mění.
Rozsah hmotnosti střely přizpůsobený největší dutině panelu s uvedenou hodnotou opakovatelnosti.
Rozsah poměrů dostatečně široký pro vaše formulace; většina panelových prací je mezi 1:1 a přibližně 1:1,6 polyolu k isokyanátu.
Propustnost v kg/min, která odpovídá nejvyšší rychlosti pásu nebo nejkratšímu cyklu, který hodláte spustit.
Počet míchacích hlav a uspořádání traverzů, takže jedna hlava se nestane úzkým hrdlem.
Uložení receptury v PLC, takže změna tloušťky je spíše uložené nastavení než ruční reset.
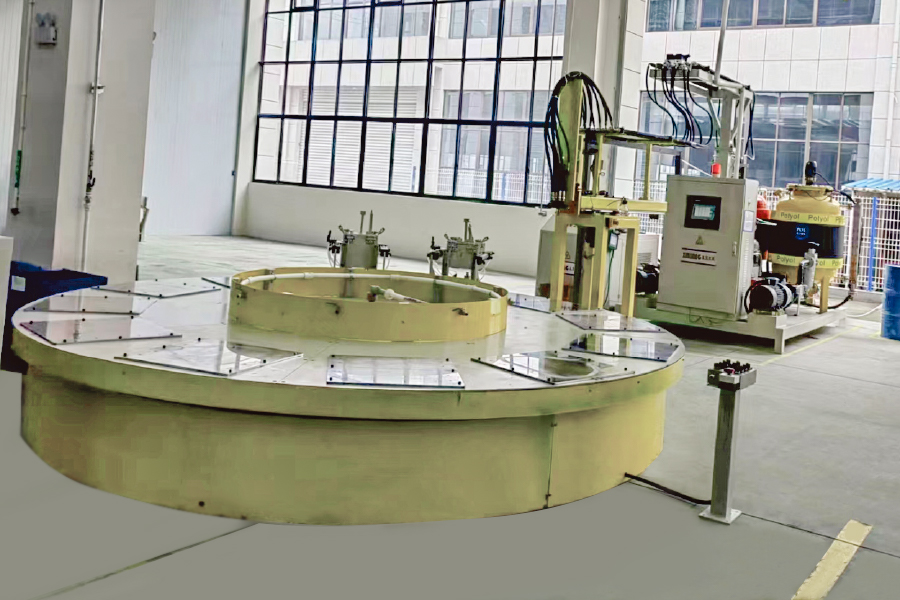
Rozvržení čar pro panelové formy: prstencový, typ H a otočný talíř
Nejprve matematika cyklu: průchodnost se rovná počtu formovacích stanic děleno dobou cyklu. Přidávání stanic je téměř vždy levnější, bezpečnější a rychlejší než zkracování doby vytvrzování pomocí chemie.
Prstencová (kroužková) linka. Formy se pohybují v uzavřené smyčce, s pěnícími stanicemi uvnitř kruhu a operátory venku. Podlahová plocha na stanici je efektivní a dlouhé trasy jednoho typu panelu dobře tečou.
Linka typu H. Dvě řady forem sdílejí centrální uličku a pohyblivou vstřikovací hlavu. Výměny nástrojů a krátké běhy se plánují snadněji než na uzavřeném okruhu.
Linka gramofonu. Radiální stanice na otočném stole. Kompaktní a rychlé uvedení do provozu a hodí se pro kratší panely, dveře a menší série.
Ať už si vyberete jakékoli uspořádání, forma je součástí systému kvality. Rovnoměrnost teploty formy v 9 m dutině, tuhost víka a disciplína uvolňovacího činidla ovlivňují prohnutí a povrchovou úpravu více, než většina kupujících očekává ve fázi nabídky.
Nadouvadla, pentanová bezpečnost a požární účinnost
Cyklopentan má nulový potenciál poškozování ozónové vrstvy a potenciál globálního oteplování je hluboko pod HFC, které nahrazuje. Publikované 100leté údaje uvádějí HFC-141b na zhruba 700 a HFC-245fa na přibližně 1 000, zatímco uhlovodíky jsou v nízkých desítkách. Podle revidovaného nařízení EU o F-plynech (EU) 2024/573 je cesta HFC dále stlačována, a proto uhlovodíkové systémy stále získávají podíl na pěně panelů.
Pentan je hořlavý, a to mění závod, nejen stroj. Očekávejte nevýbušnou elektriku v pěnící zóně, mechanickou ventilaci, detekci plynů, uzemnění a spojování a žádné zdroje vznícení nikde v blízkosti směšovací hlavy. Systém předmísení udržuje koncentraci pentanu a teplotu stabilní před dávkováním, díky čemuž je dávka opakovatelná od prvního panelu posunu po poslední.
Požární výkon je samostatný rozhovor od tepelného výkonu. Panely jsou klasifikovány podle EN 13501-1; mnoho PIR systémů je testováno na B-s1,d0, PUR systémy běžně přistávají na B-s2,d0 nebo B-s3,d0 a jádra z minerální vlny dosahují A2-s1,d0. Klasifikace je specifická pro systém a tloušťku, proto si vždy přečtěte Prohlášení o vlastnostech pro přesnou sestavu, kterou prodáváte, a nikdy nepředpokládejte, že třídu zaručuje pouze chemie jádra.
Vady, které je třeba sledovat a co zkontrolovat před odhlášením
Šest závad představuje většinu stížností panelu a každá z nich má krátký seznam prvních kontrol.
Ukončete prázdné prostory a nevyplněné rohy. Než se dotknete složení, zkontrolujte těsnění okraje a vzor nalévání.
Gradient hustoty podél panelu. Obvykle velikost výstřelu, poloha vstřikování nebo teplota formy.
Delaminace a úklony. Teplota povrchu, separační prostředek, příliš brzké vyjmutí z formy nebo přebalení.
Smršťovací čáry a propadové značky. Nesoulad doby gelování mezi těmito dvěma složkami.
Variace tloušťky. Ovládání pásu nebo rozpěrky a tuhost víka na nesouvislých liniích.
Povrchové čtení. Téměř vždy přebalení na tenkém povrchu.
Pro tovární přejímací test požádejte písemně o následující:
Variační koeficient hmotnosti výstřelu během 20 po sobě jdoucích výstřelů vaší formulace.
Hustota jádra měřena ve třech polohách napříč celým panelem, nikoli pouze v místě vstřikování.
Tolerance délky, šířky a tloušťky kontrolovány podle tabulky tolerancí EN 14509.
Odstraňte adhezi mezi pěnou a obkladem na řezaném vzorku z obou konců panelu.
Opakovatelnost změny tloušťky, včetně toho, kolik panelů bylo vyřazeno během výměny.
Často kladené otázky o linkách na výrobu sendvičových panelů
Q1. Co je to výrobní linka sendvičových panelů?
Je to sada zařízení, která přemění dvě kovové obložení a pěnové jádro na izolovaný panel: podávání obložení, těsnění hran, pěnicí nebo vstřikovací stroj, vytvrzovací sekce, jako je dvojitý pás nebo lis, pak odříznutí, oříznutí a stohování.
Q2. Kolik panelů dokáže linka vyrobit za směnu?
Na diskontinuálních linkách se průchodnost rovná formovacím stanicím děleným dobou cyklu, takže linka s 20 stanicemi s 10minutovým cyklem produkuje zhruba 120 panelů za hodinu při své teoretické rychlosti. Skutečná produkce je po přechodech a zmetkovitosti nižší; vždy počítejte z vlastní velikosti panelu.
Q3. PUR nebo PIR jádro pro sendvičový panel?
PUR je obvykle levnější a splňuje standardní požadavky na chladírny a stěny. PIR se volí, když záleží na požární odolnosti nebo vyšší provozní teplotě, a běžně se testuje podle lepší třídy EN 13501-1 než PUR, ale za vyšší náklady na složení.
Q4. Může linka se sendvičovými panely používat cyklopentan místo HFC?
Ano, a mnoho nových linek ano. Vyžaduje prostor pro pěnění v nevýbušném provedení, ventilaci, detekci plynů a systém předmíchání nebo dávkování, takže náklady na dodatečné vybavení jsou skutečné. Odměnou je regulační stabilita a GWP hluboko pod HFC-141b nebo HFC-245fa.
Q5. Jakou hustotu pěny by mělo mít jádro sendvičového panelu?
Většina jader PUR a PIR panelů s kovovým povrchem je specifikována v rozmezí 38 až 45 kg/m3. Pod tím klesají mechanické vlastnosti a rozměrová stabilita; daleko nad to platíte za materiál, který má malou izolační hodnotu.
Q6. Souvislá dvoupásová nebo nespojitá linka pro chladírenské panely?
Chladné místnosti dobře vyhovují nespojitým linkám, protože požadované délky a tloušťky se značně liší a objemy zakázek jsou mírné. Souvislé linky s dvojitým pásem mají smysl, když jeden nebo dva typy panelů dominují v knize objednávek a objemy ospravedlňují kapitál.
Než cokoliv podepíšete, požádejte si o dva dokumenty: záznam opakovatelnosti výstřelu ze stroje, který již běží, a tovární přejímací test vaší vlastní receptury ve vámi zamýšlené tloušťce. Tyto dva záznamy vám řeknou o výrobní lince sendvičových panelů více než jakákoli brožura.
Pokud stále mapujete sekvenci procesu, naše průvodce kupujícího zařízení na výrobu PU pěny projde pořadím vybavení a otázkami, které je třeba položit v každé fázi. Strojní zařízení Ningbo Xinliang dodává dávkovací jednotku, uspořádání linky a systém nadouvadel jako jeden balíček, dimenzovaný na rozsah vašeho panelu a výstupní cíl.